3D Druck Bohrungen zu klein

3D-Druck Bohrungsdurchmesser mit Prüfplatte messen und in Bambu Studio kompensieren

3D-Druck Bohrungen zu klein – Lochdurchmesser messen und kompensieren

Kennst du das auch? Du druckst ein Modell, aber die 3D-Druck Bohrungen sind zu klein und die Schraube oder der Passstift will einfach nicht hineinpassen? Ein CAD-Maß von 5,0 mm ist nach dem Drucken eben nicht automatisch 5,0 mm groß.

Oft fällt die Bohrung kleiner aus als konstruiert. Wie viel kleiner, hängt unter anderem vom Drucker, Filament, Druckprofil und weiteren Einstellungen ab.

Ich wollte deshalb nicht länger mit pauschalen Zugaben wie „mach die Bohrung einfach 0,2 oder 0,3 mm größer“ arbeiten, sondern herausfinden:

Wie groß werden meine Bohrungen tatsächlich – und lässt sich die Abweichung reproduzierbar ausgleichen?

Dafür habe ich eigene Prüfplatten konstruiert, mit PLA Basic und ASA gedruckt und anschließend mit Stahl-Prüfstiften vermessen.

Die beiden Prüfplatten stelle ich weiter unten im Artikel kostenlos zum Download zur Verfügung.

Im Laufe der Versuche kamen noch einige weitere Fragen hinzu:

  • Unterscheiden sich PLA und ASA?
  • Welchen Einfluss hat die Druckgeschwindigkeit?
  • Wie funktioniert die X-Y-Lochkompensation in Bambu Studio?
  • Ist der eingetragene Kompensationswert eine Änderung des Durchmessers oder des Radius?
  • Funktioniert eine gefundene Einstellung auch auf einem anderen Drucker?

Aus einem kleinen Test wurde damit eine recht umfangreiche Messreihe.

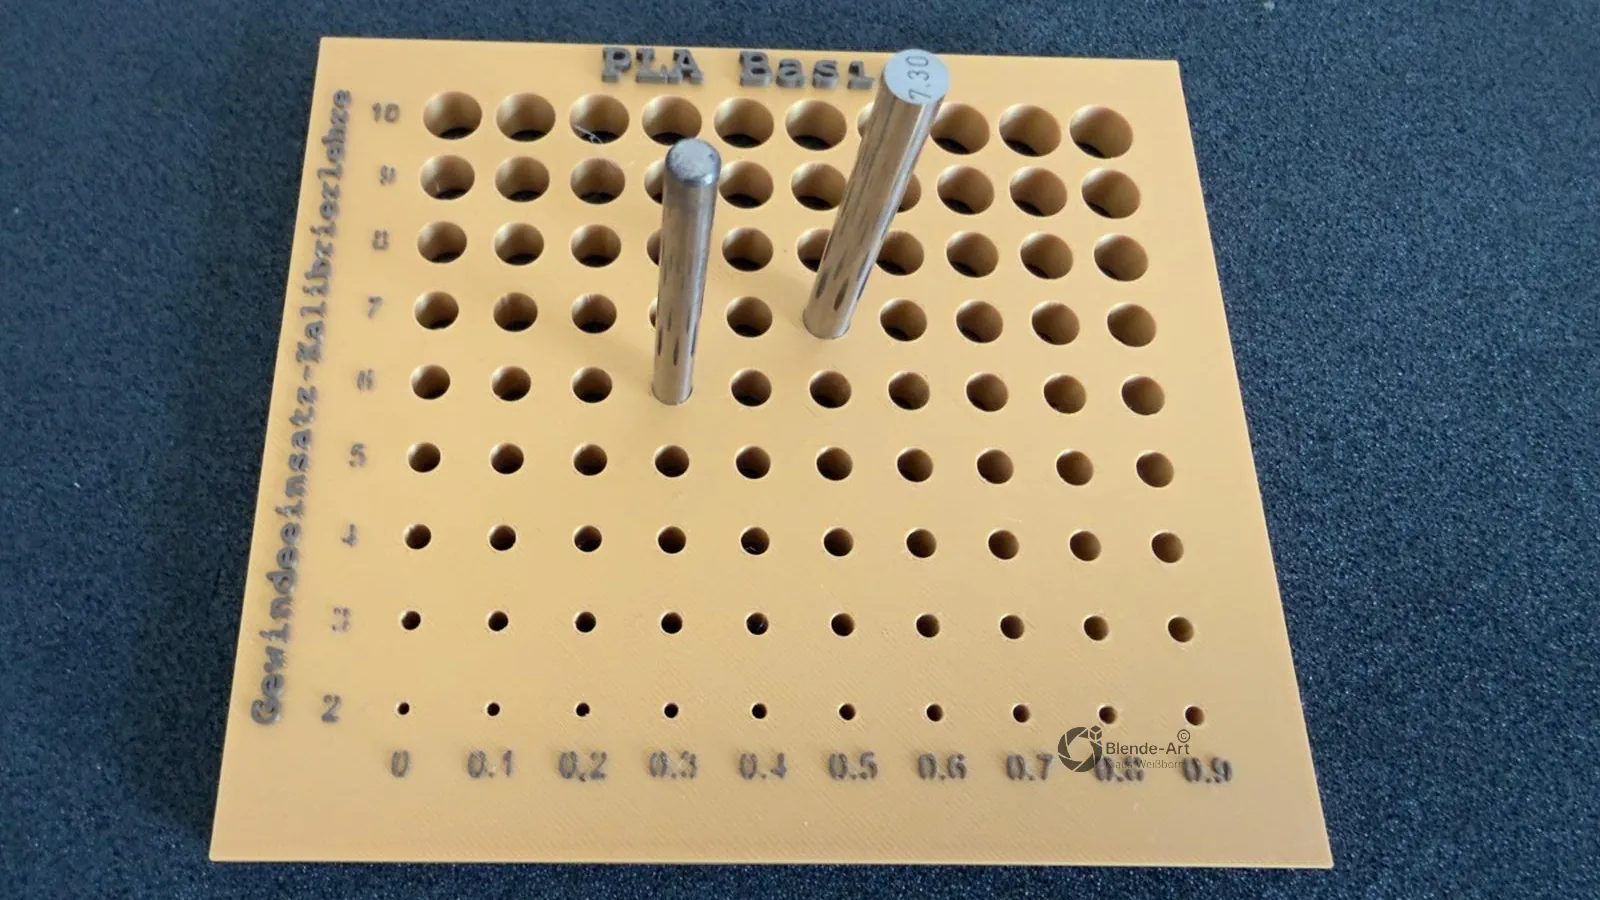
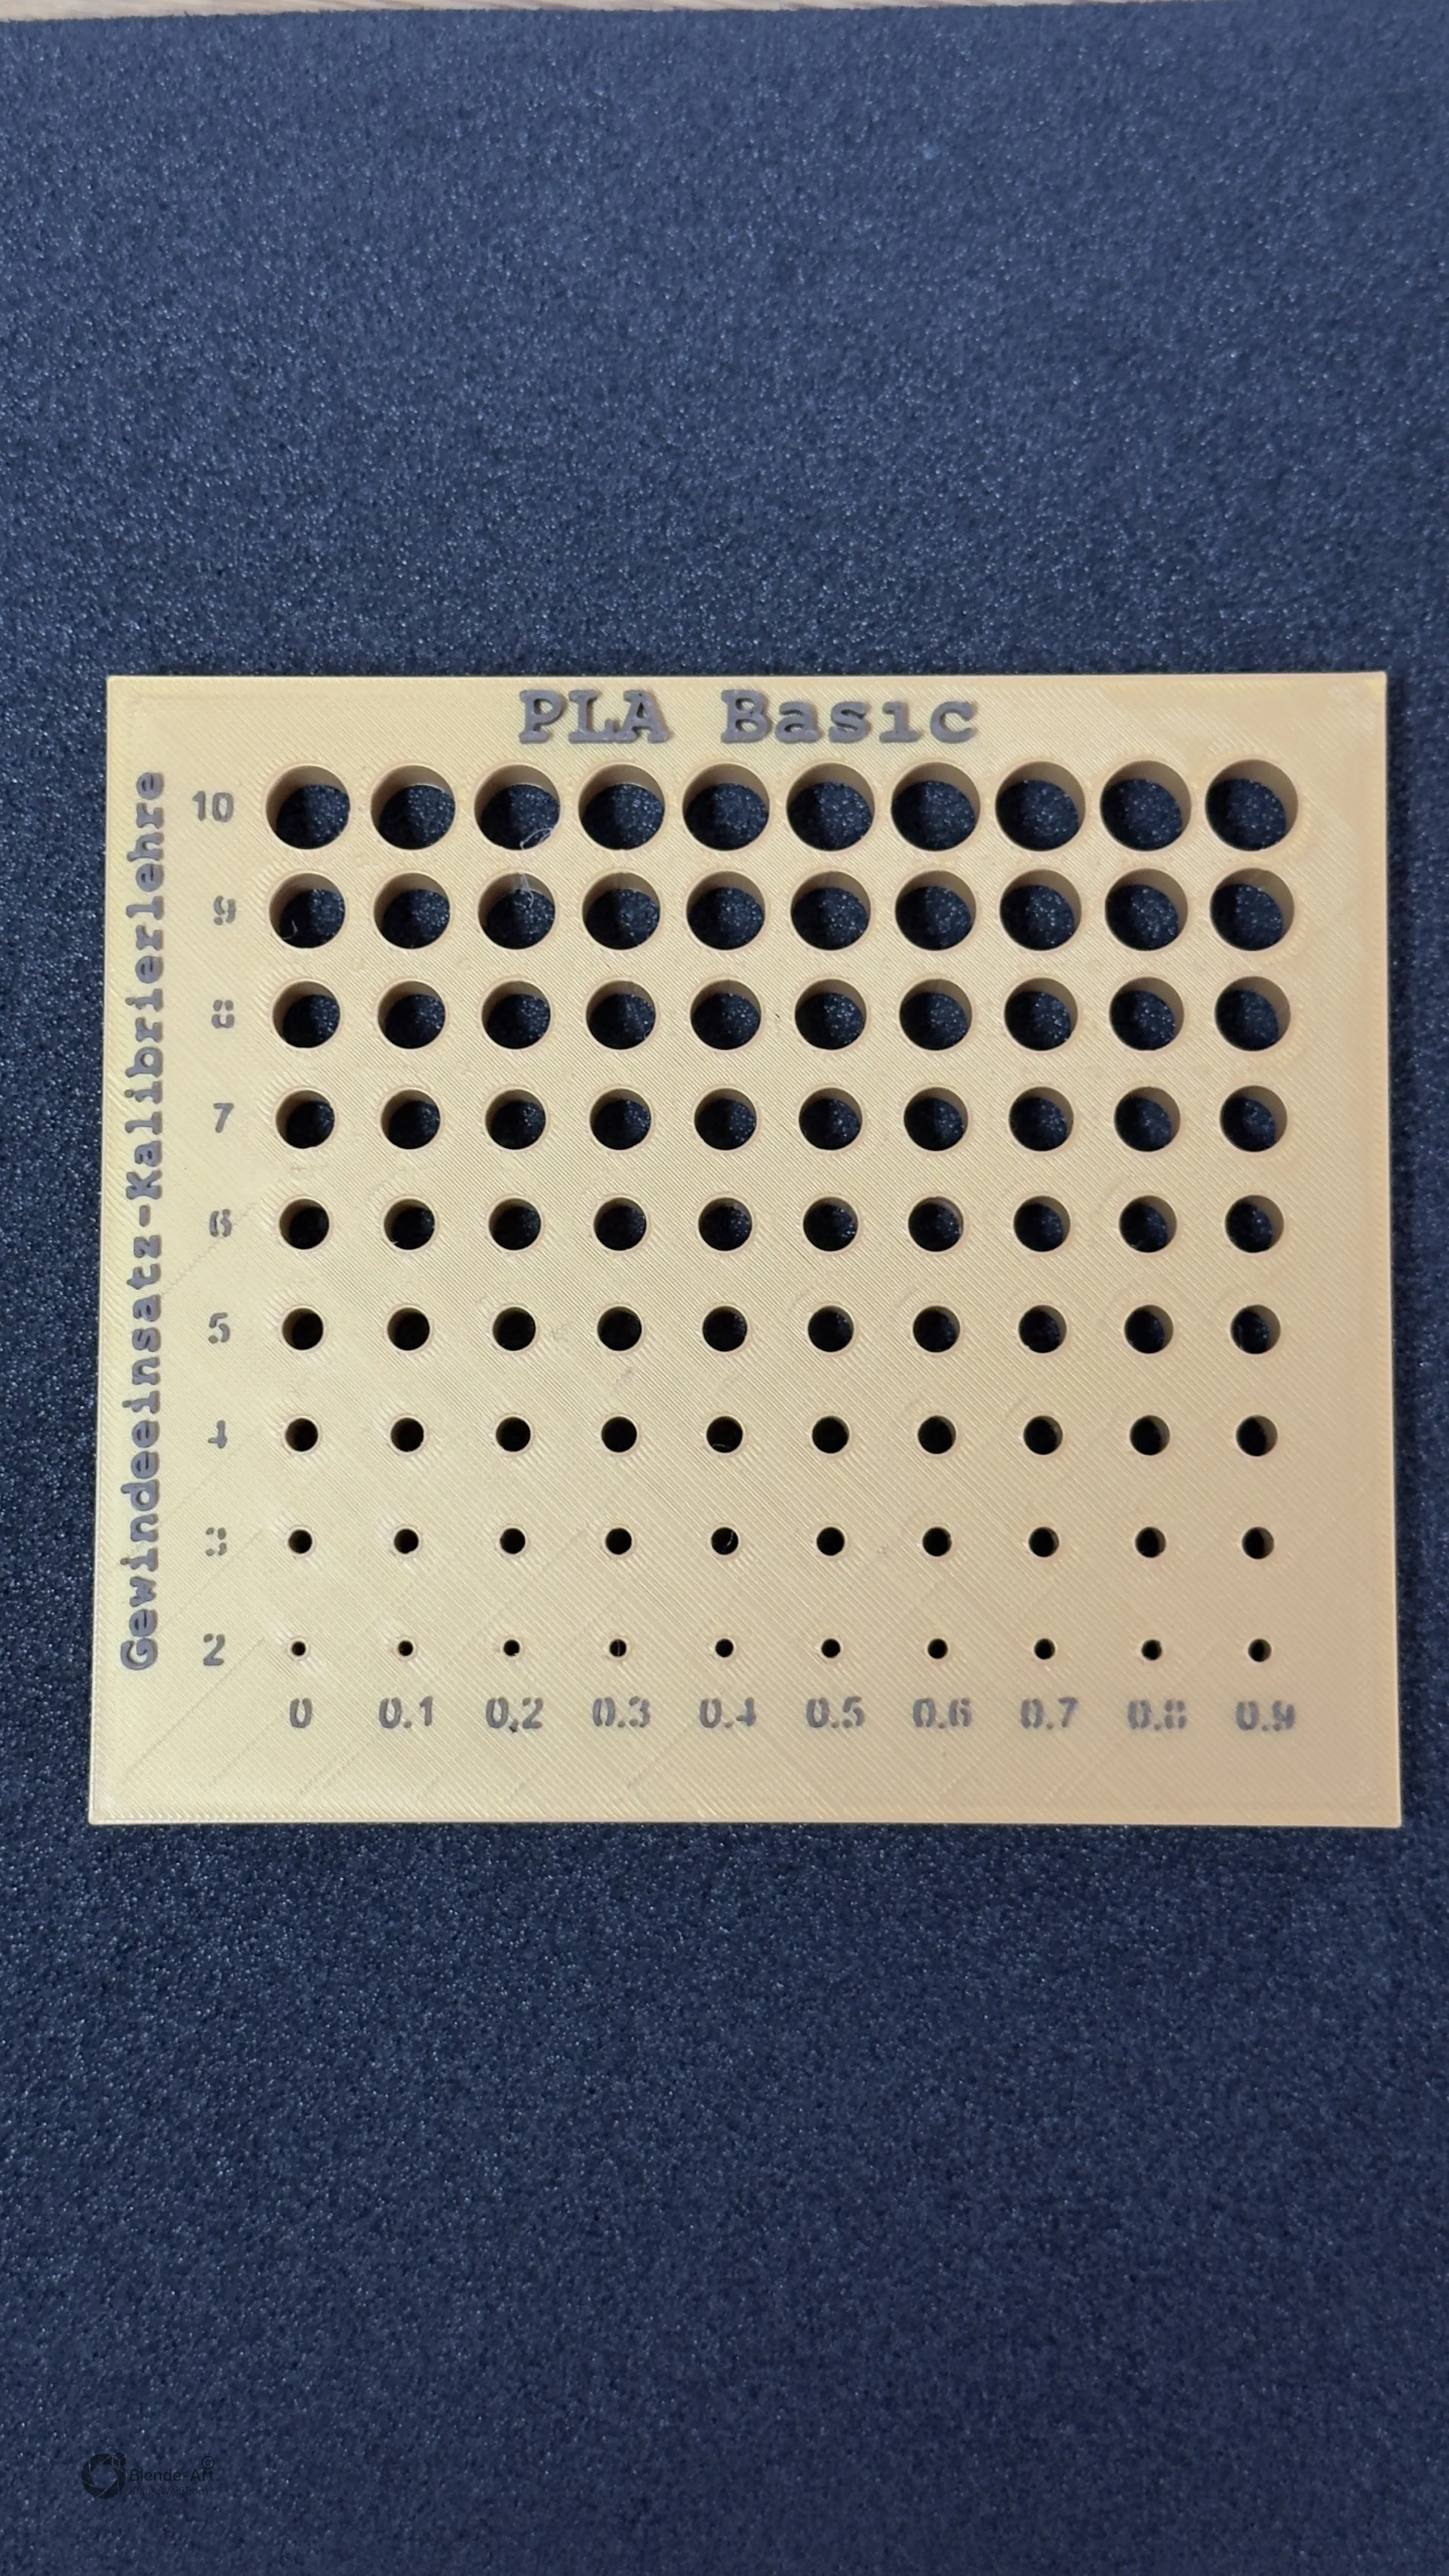
3D-gedruckte Lochkalibrierungs-Prüfplatte aus PLA Basic mit Bohrungen von 2,0 bis 10,9 mm
Prüfplatte aus PLA Basic mit abgestuften Bohrungsdurchmessern zur Ermittlung der tatsächlichen Lochmaße im 3D-Druck.
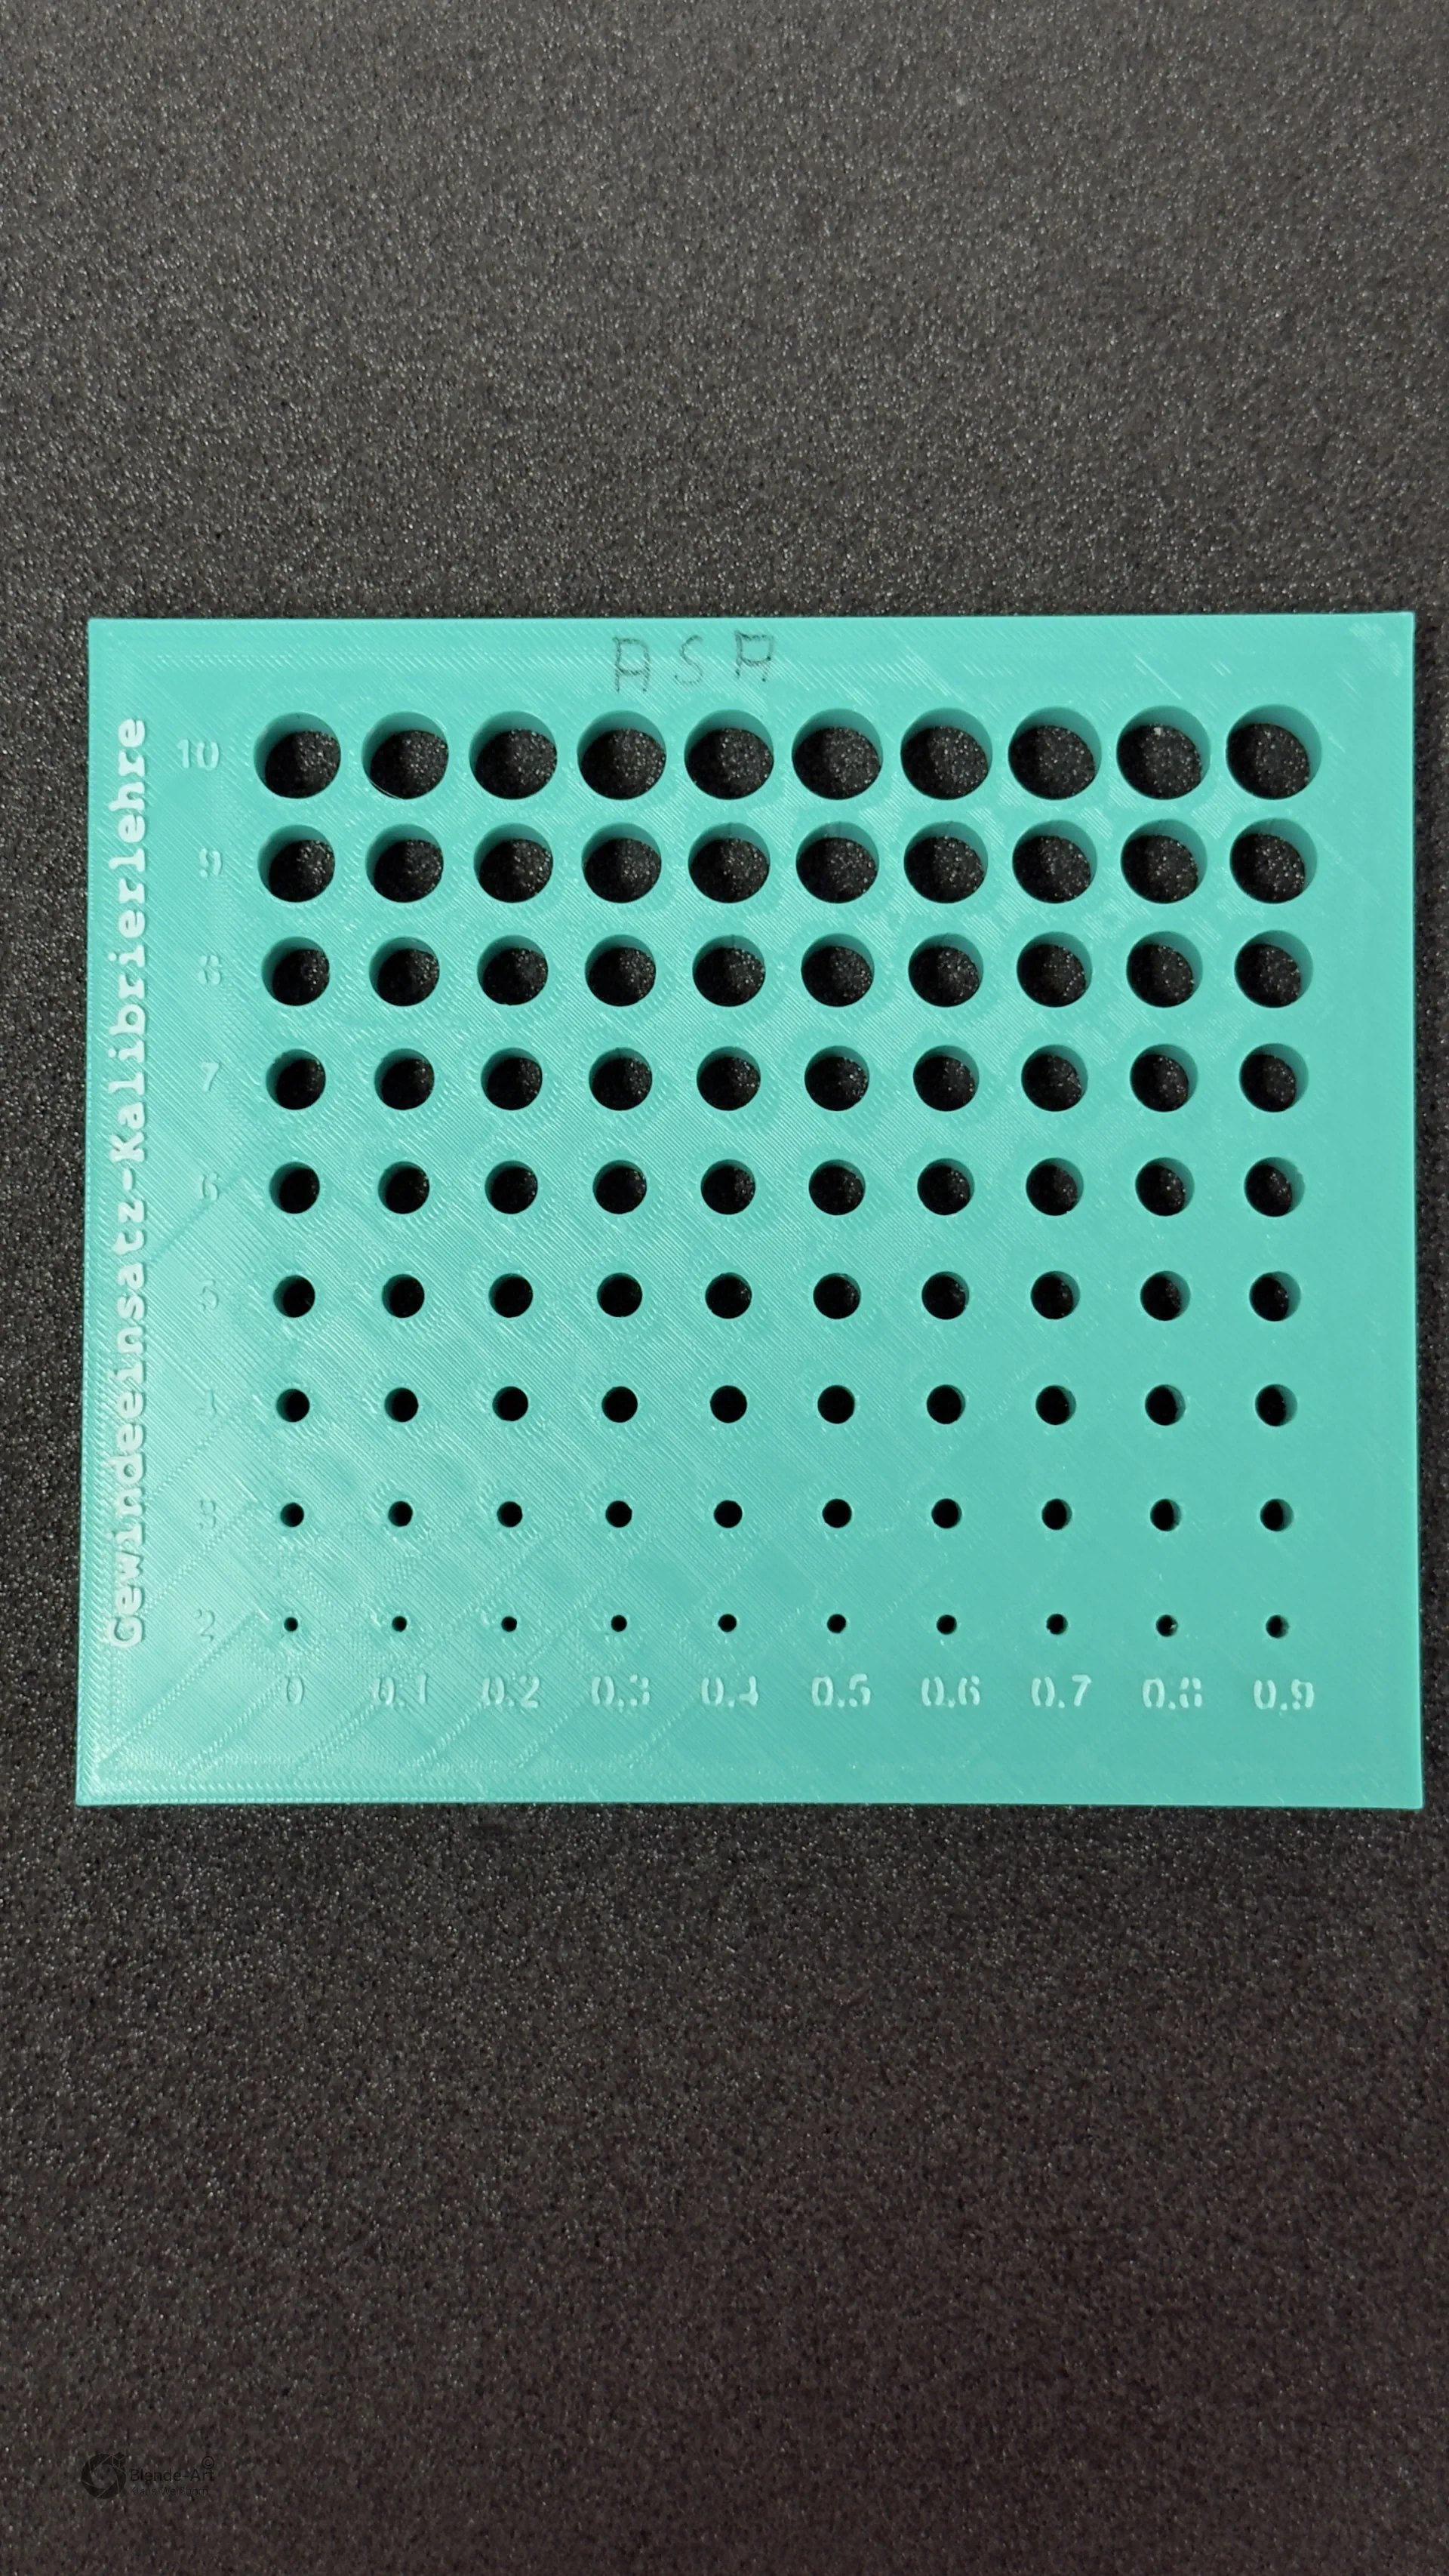
3D-gedruckte Lochkalibrierungs-Prüfplatte aus ASA mit Bohrungen von 2,0 bis 10,9 mm
Prüfplatte aus ASA mit abgestuften Bohrungsdurchmessern zur Ermittlung der tatsächlichen Lochmaße im 3D-Druck.
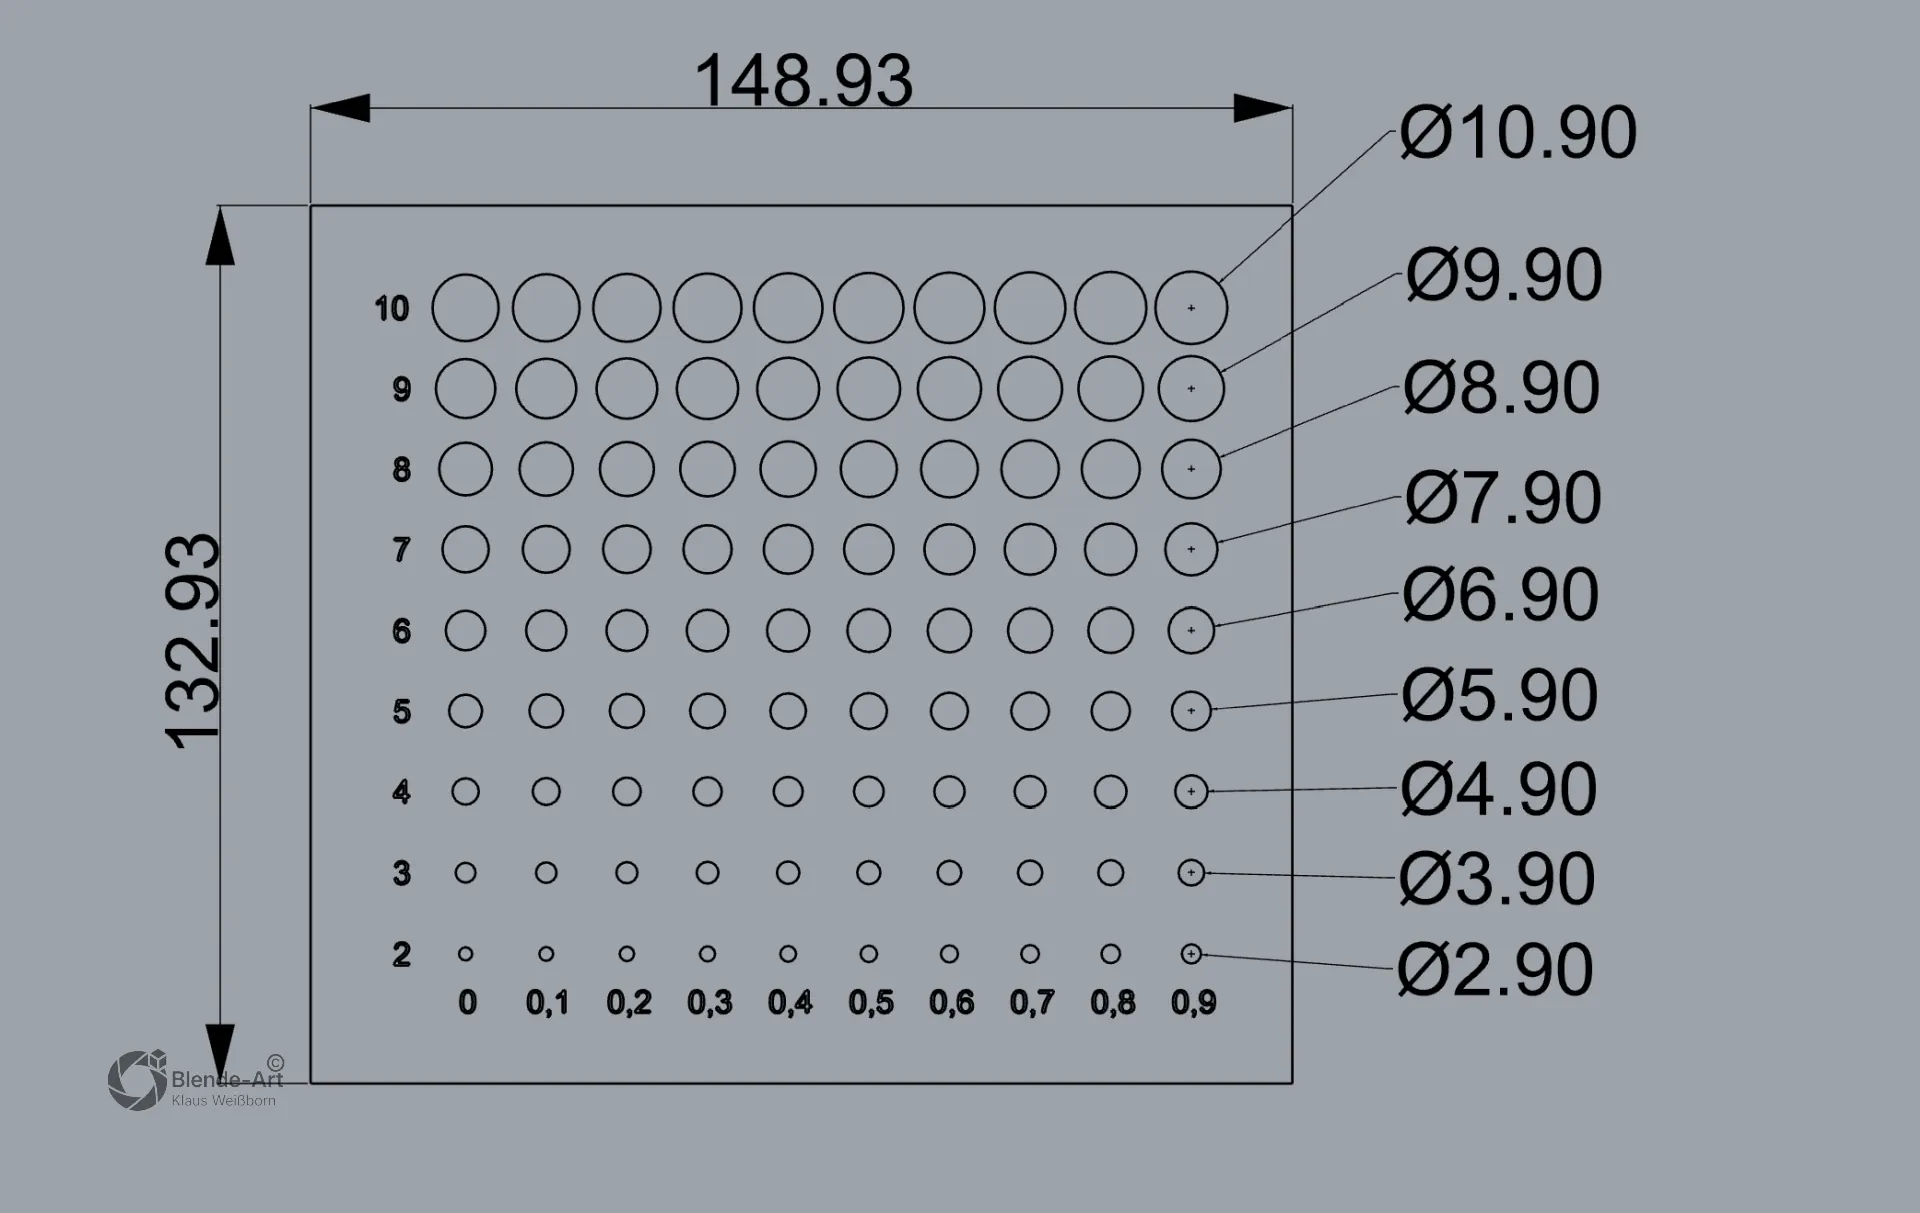
Technische Zeichnung der 3D-Druck-Lochkalibrierungs-Prüfplatte mit Bohrungen von 2,0 bis 10,9 mm in 0,1-mm-Schritten
Technische Zeichnung der Prüfplatte mit Bohrungsdurchmessern von 2,0 bis 10,9 mm in 0,1-mm-Abstufungen.

Warum 3D-Druck Bohrungen zu klein werden

Bei einem FDM-Drucker wird eine runde Bohrung aus vielen einzelnen extrudierten Bahnen aufgebaut. Dabei spielen unter anderem Linienbreite, Materialfluss, Temperatur, Geschwindigkeit und die Eigenschaften des Filaments eine Rolle.

Das bedeutet in der Praxis:

CAD-Sollmaß und tatsächlicher Bohrungsdurchmesser können voneinander abweichen.

Besonders interessant ist dabei, dass die Abweichung nicht zwangsläufig bei jedem Durchmesser und jedem Material identisch sein muss.

Genau deshalb wollte ich die Sache messen, statt mich auf einen pauschalen Korrekturwert zu verlassen.

Die Prüfplatten

Für die Versuche habe ich zwei Lochkalibrierungsplatten konstruiert. Die Geometrie ist grundsätzlich gleich; die beiden Varianten unterscheiden sich hauptsächlich durch die Beschriftung für PLA Basic und ASA.

Die Prüfplatten enthalten Bohrungen in 0,1-mm-Abstufungen über einen großen Durchmesserbereich.

Dadurch lässt sich beispielsweise nicht nur feststellen, ob eine nominelle 6-mm-Bohrung passt, sondern auch, ob der passende Wert vielleicht bei 6,2, 6,3 oder 6,4 mm liegt.

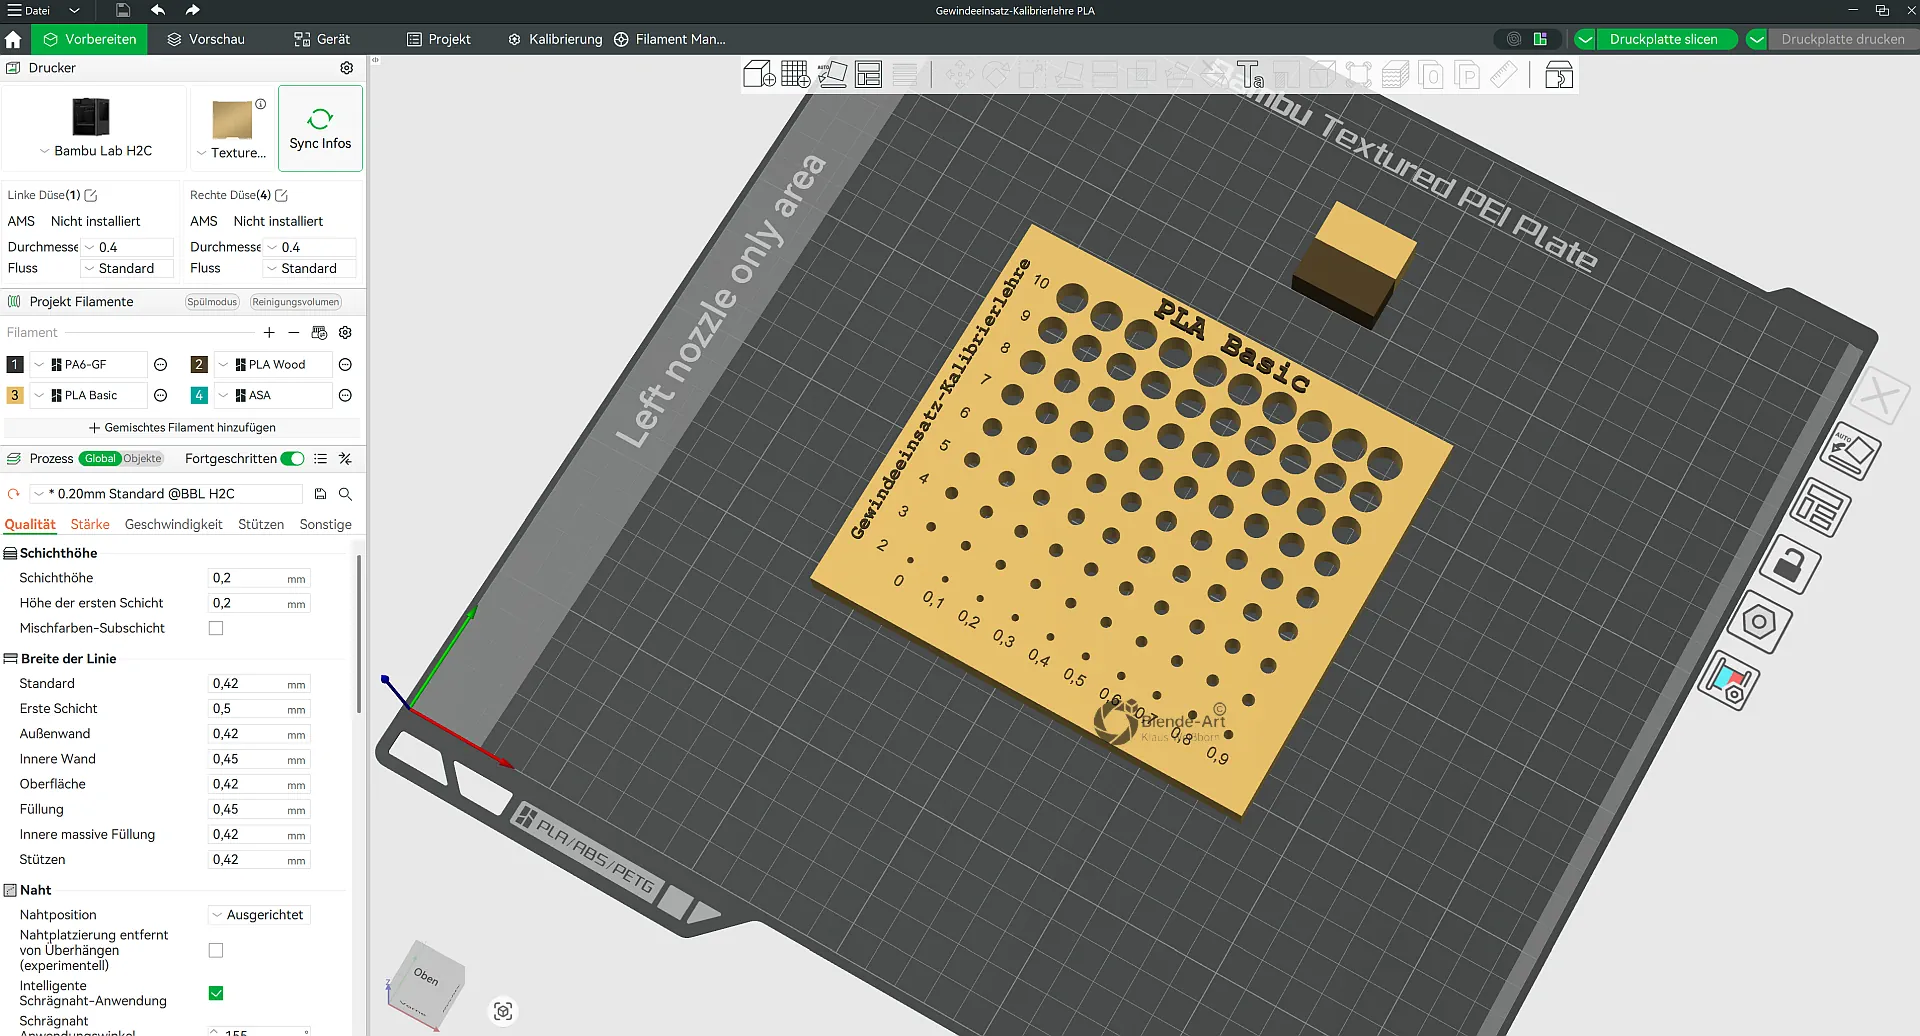
Kalibrierplatte für Bohrungsdurchmesser im 3D-Druck in Bambu Studio
Die komplette Kalibrierplatte mit abgestuften Bohrungsdurchmessern vor dem Druck in Bambu Studio.

Gedruckt habe ich die ursprünglichen Prüfplatten ohne X-Y-Lochkompensation. Das ist wichtig, denn zunächst wollte ich wissen, welche Abweichungen der Druck unter normalen Bedingungen überhaupt erzeugt.

Messen mit Stahl-Prüfstiften

Zum Vermessen habe ich einen gebrauchten Satz Stahl-Prüfstifte verwendet, den ich über Kleinanzeigen bekommen habe.

Die Prüfstifte ermöglichen eine wesentlich reproduzierbarere Beurteilung als beispielsweise das Messen einer kleinen gedruckten Bohrung mit einem normalen Messschieber.

Als Messwert habe ich jeweils den größten Prüfstift verwendet, der ohne nennenswerten Widerstand sauber in die Bohrung passt.

Passte ein Stift nur noch schwer, habe ich diesen nicht mehr als passenden Durchmesser gewertet.

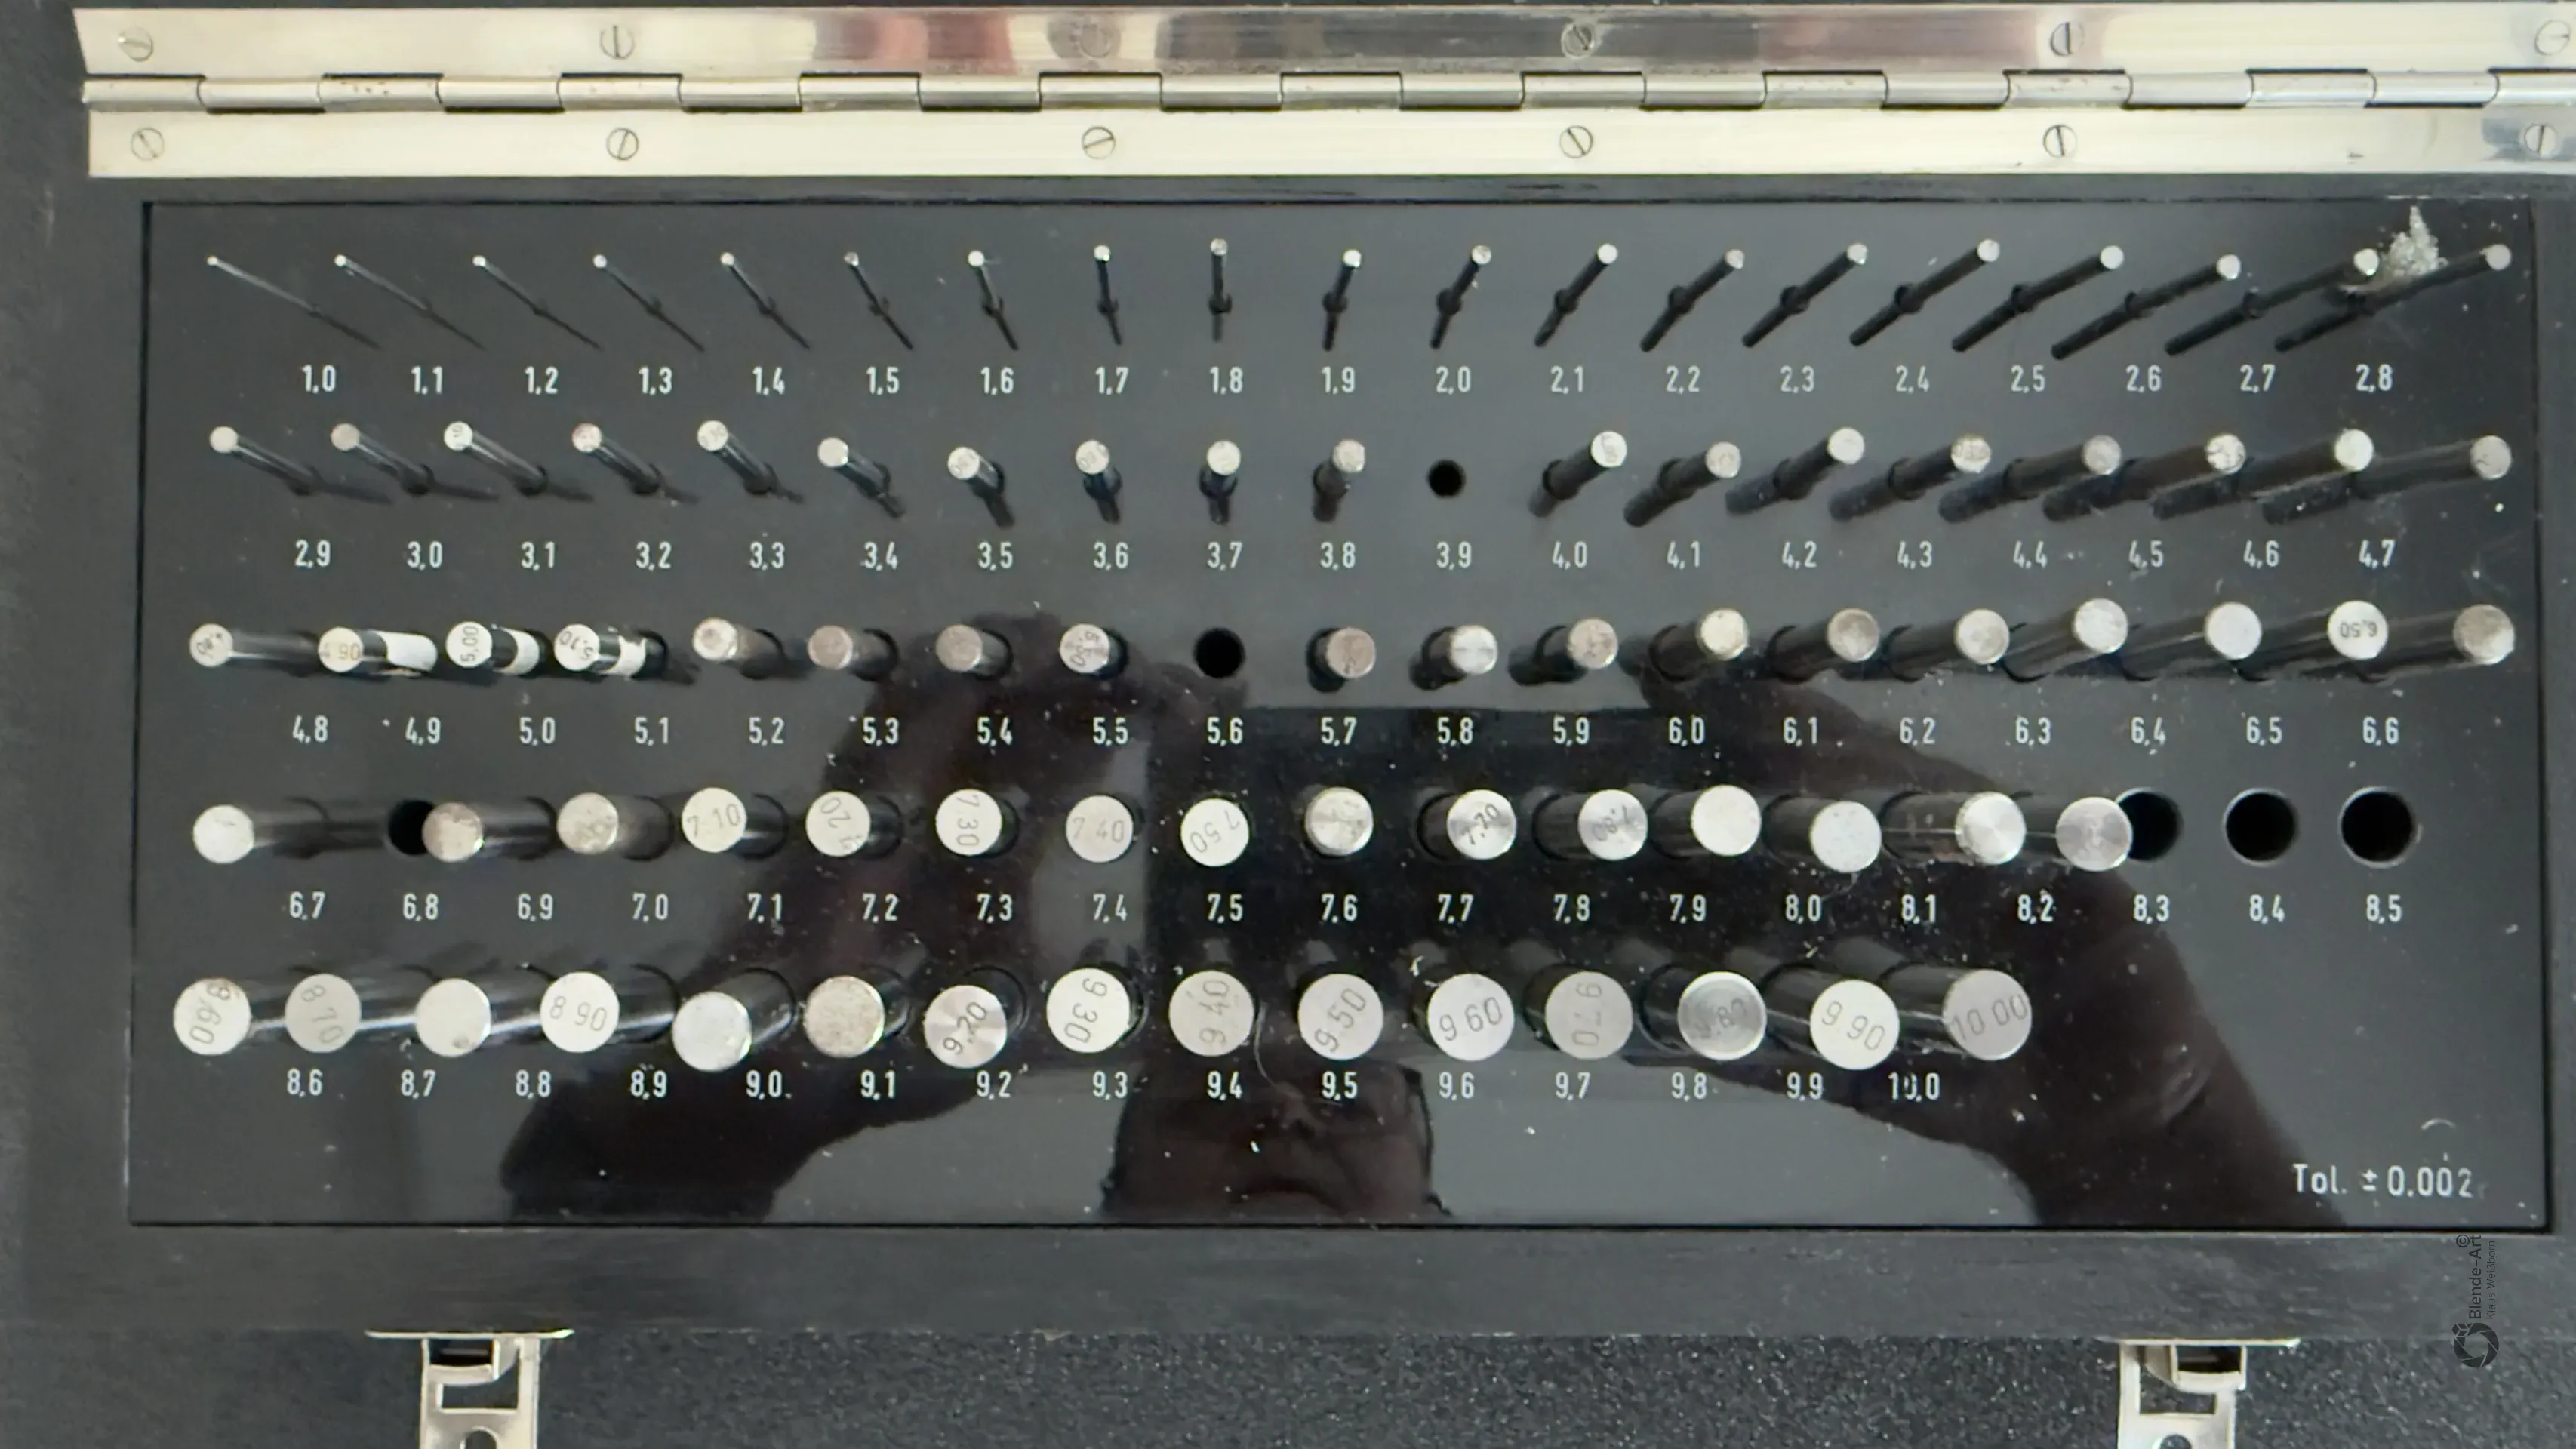
Stahl-Prüfstift-Satz von 1,0 bis 10,0 mm zur Messung von Bohrungen im 3D-Druck
Verwendeter Stahl-Prüfstift-Satz mit Durchmessern von 1,0 bis 10,0 mm in 0,1-mm-Abstufungen.
Stahl-Prüfstifte zur Messung der Bohrungsdurchmesser einer 3D-gedruckten Kalibrierplatte
Die gedruckten Bohrungen werden mit Stahl-Prüfstiften geprüft. Als Messwert gilt der größte Prüfstift, der ohne nennenswerten Widerstand sauber in die Bohrung passt.

Eine Einschränkung gibt es dabei natürlich: Meine Prüfstifte liegen überwiegend in 0,1-mm-Schritten vor. Der tatsächliche Durchmesser einer Bohrung kann also zwischen zwei Messwerten liegen.

Wenn beispielsweise 3,0 mm problemlos passen und 3,1 mm bereits zu stramm sind, könnte der tatsächliche Durchmesser irgendwo dazwischen liegen.

Man könnte die Messung mit 0,05-mm-Abstufungen noch weiter verfeinern – aber irgendwo muss man es auch gut sein lassen. 😉

Das Ergebnis:
ASA und PLA Basic verhalten sich unterschiedlich

Die komplette Messreihe zeigt zunächst sehr deutlich:

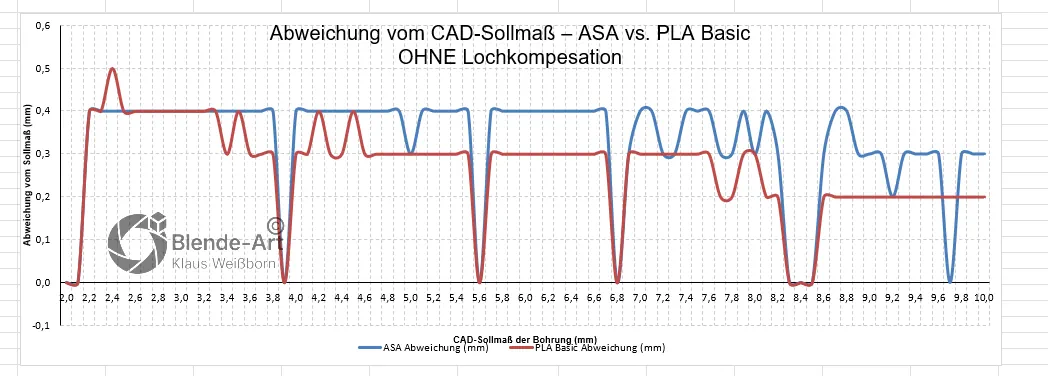
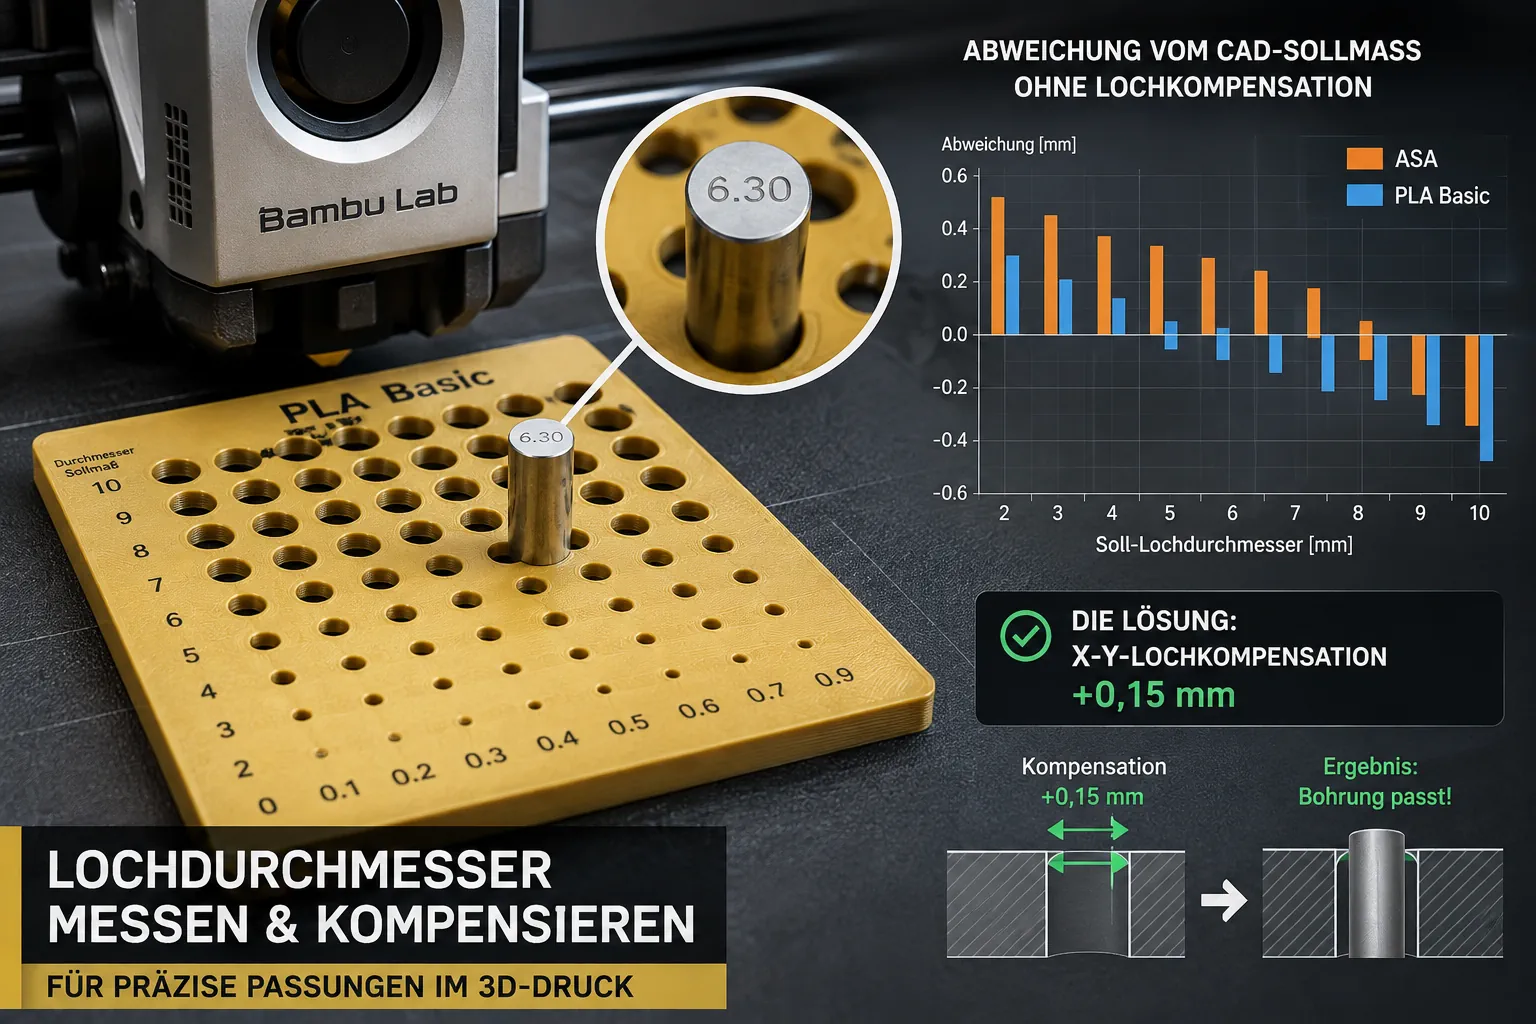
Ohne Lochkompensation fallen die gedruckten Bohrungen überwiegend kleiner aus als das CAD-Sollmaß.

Dabei zeigte sich außerdem ein Unterschied zwischen den beiden getesteten Filamenten.

Bei ASA lag die notwendige Korrektur über weite Bereiche ungefähr bei 0,3 bis 0,4 mm, während PLA Basic bei größeren Durchmessern tendenziell geringere Abweichungen zeigte.

Wichtig ist mir dabei: Das sind keine allgemeingültigen Werte für ASA oder PLA.

Es sind die Ergebnisse meines Druckers, meiner Filamente und meines verwendeten Druckprofils.

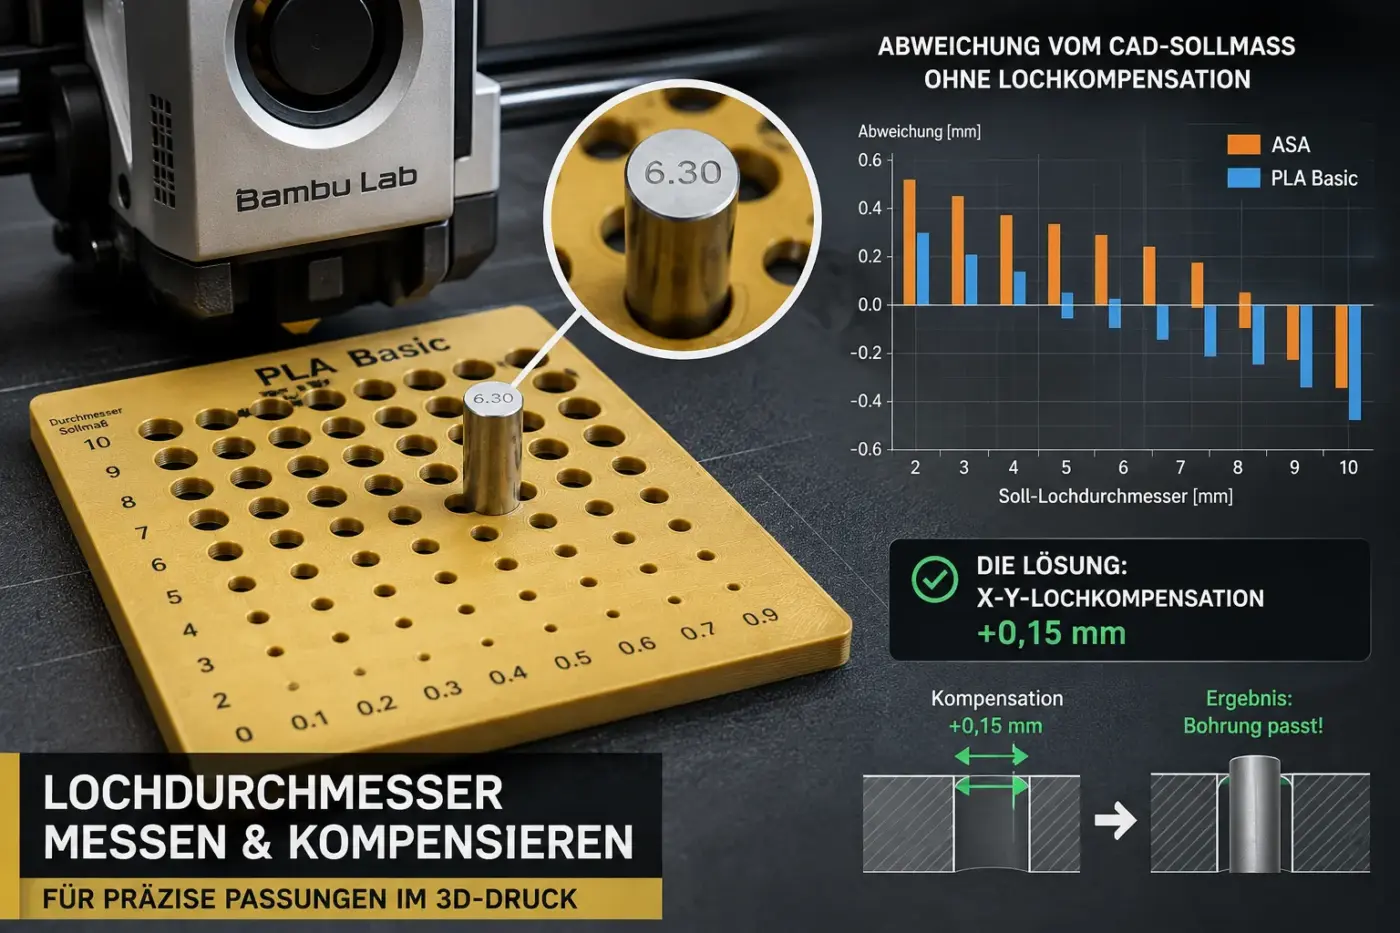
Diagramm der Bohrungsabweichungen bei ASA und PLA Basic im 3D-Druck ohne Lochkompensation
Gemessene Abweichung der Bohrungsdurchmesser vom CAD-Sollmaß bei ASA und PLA Basic – ohne X-Y-Loch-Kompensation.

Das Diagramm zeigt sehr schön, dass eine pauschale Aussage wie:
„Bei einem 3D-Drucker muss man Bohrungen immer 0,3 mm größer konstruieren.“
zu einfach wäre.

Hat die Druckgeschwindigkeit Einfluss auf den Bohrungsdurchmesser?

Das war eine Frage, die während der Messungen aufkam.
Gefühlt könnte man erwarten, dass eine deutlich veränderte Druckgeschwindigkeit auch einen erheblichen Einfluss auf die Maßhaltigkeit der Bohrungen hat.
Also habe ich dafür einen eigenen Versuch aufgebaut.
Die Testkörper enthielten jeweils fünf CAD-Bohrungen:

3,0 / 3,1 / 3,2 / 3,3 / 3,4 mm

Gedruckt wurde mit PLA in vier Geschwindigkeitsstufen:

50 %, 75 %, 100 % und 125 %

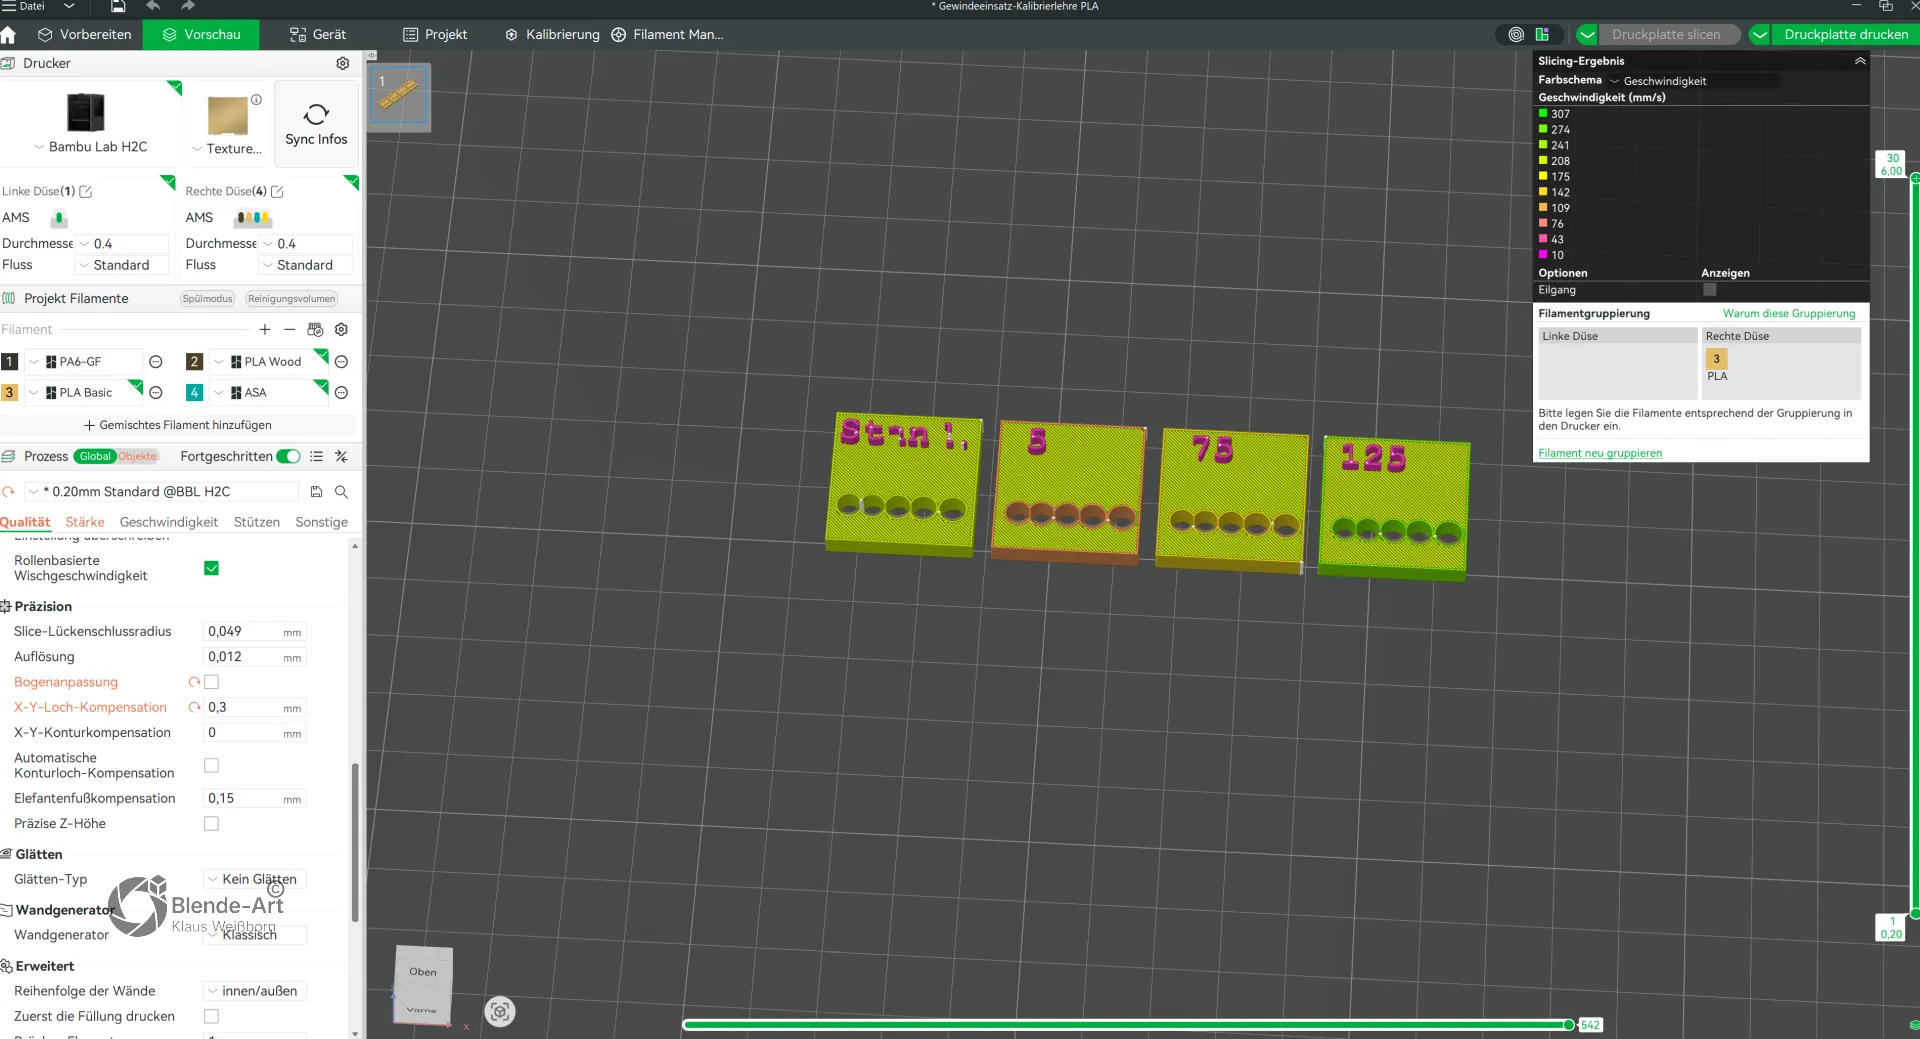
Geschwindigkeitstest in Bambu Studio mit 50, 75, 100 und 125 Prozent Druckgeschwindigkeit und +0,30 mm X-Y-Loch-Kompensation
Testreihe mit vier Druckgeschwindigkeiten und bewusst eingestellter X-Y-Loch-Kompensation von +0,30 mm.

Das Ergebnis hat mich durchaus überrascht.

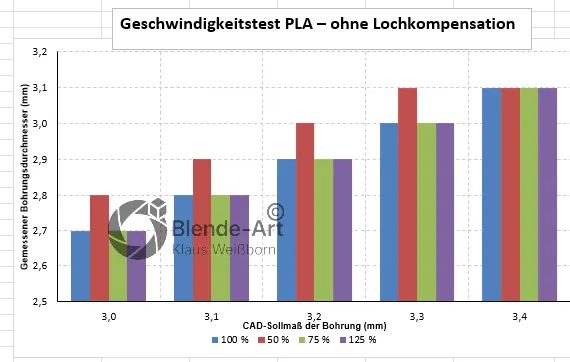
Die gemessenen Unterschiede zwischen den verschiedenen Geschwindigkeiten waren sehr gering. Teilweise waren die Messwerte sogar vollständig deckungsgleich.

Balkendiagramm zum 3D-Druck-Geschwindigkeitstest mit PLA bei 50, 75, 100 und 125 Prozent ohne Lochkompensation
Gemessene Bohrungsdurchmesser bei unterschiedlichen Druckgeschwindigkeiten ohne Lochkompensation.

Das bedeutet nicht, dass Geschwindigkeit grundsätzlich keinen Einfluss auf die Maßhaltigkeit eines 3D-Drucks hat. Innerhalb des von mir getesteten Bereichs war ihr Einfluss auf diese Bohrungen jedoch deutlich geringer als zunächst erwartet.

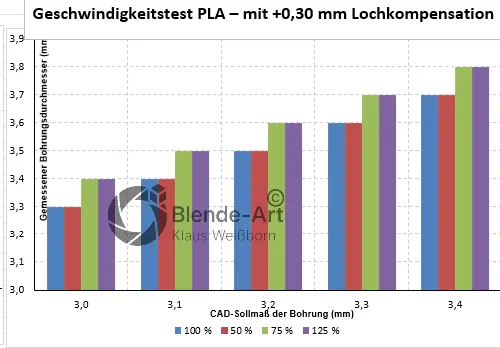
Zweiter Geschwindigkeitstest mit +0,30 mm Lochkompensation

Anschließend habe ich denselben Versuch mit aktivierter X-Y-Lochkompensation wiederholt.
Dabei habe ich zunächst +0,30 mm eingestellt.
Und genau dieser Versuch brachte eine wichtige Erkenntnis.

Balkendiagramm zum PLA-Geschwindigkeitstest mit 50, 75, 100 und 125 Prozent bei +0,30 mm Lochkompensation
Gemessene Bohrungsdurchmesser bei verschiedenen Druckgeschwindigkeiten mit +0,30 mm Lochkompensation.

Die Bohrungen wurden nicht etwa ungefähr 0,30 mm größer im Durchmesser – sondern etwa 0,60 mm.
Damit war +0,30 mm für meinen Zweck eindeutig zu viel.

X-Y-Lochkompensation in Bambu Studio: Der entscheidende Punkt

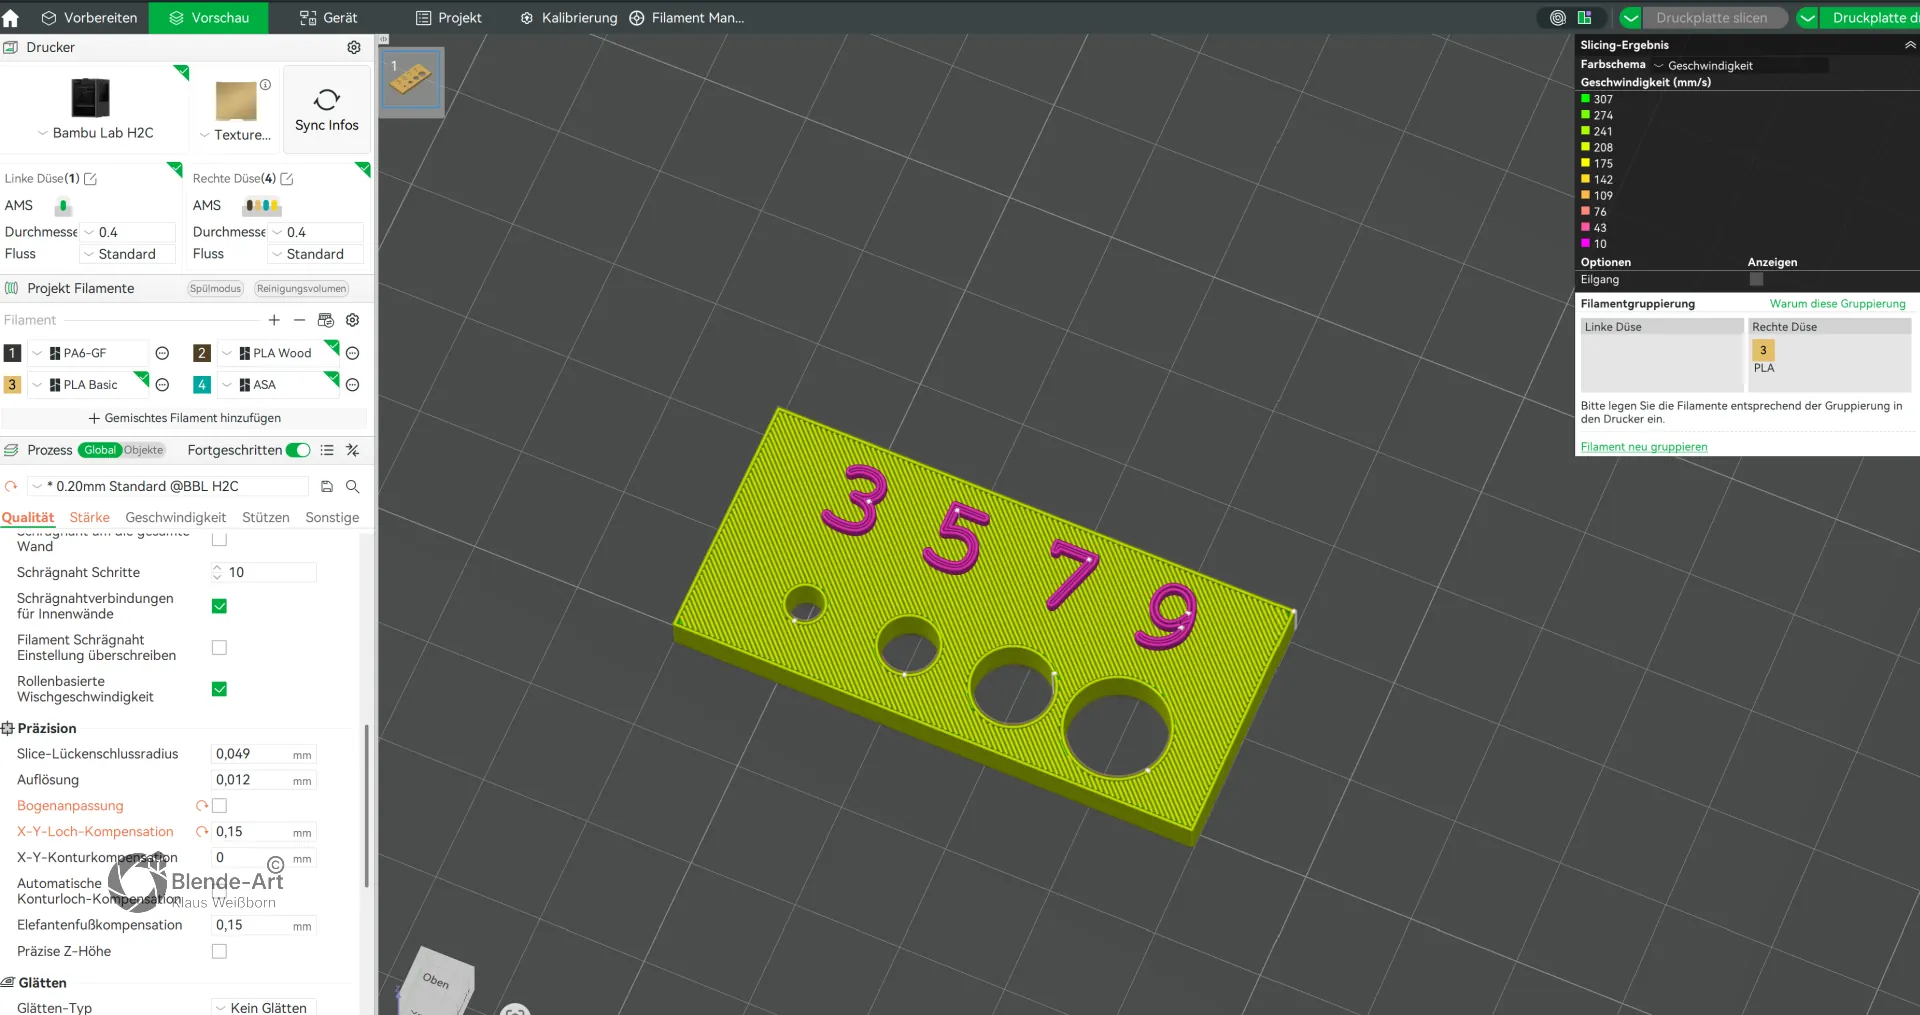
In Bambu Studio befindet sich die Einstellung unter:

Qualität → Präzision → X-Y-Loch-Kompensation

Bambu Studio mit Testplatte für 3, 5, 7 und 9 mm Bohrungen und eingestellter X-Y-Loch-Kompensation von +0,15 mm
Vorbereitung des 3-, 5-, 7- und 9-mm-Tests in Bambu Studio mit +0,15 mm X-Y-Loch-Kompensation.

Der eingetragene Wert wirkt als Kontur-Offset.
Bei einer runden Bohrung wird die Kontur also auf allen Seiten verschoben. Eine Einstellung von:
+0,15 mm
vergrößert den Durchmesser deshalb theoretisch um ungefähr:
2 × 0,15 mm = 0,30 mm

Das erklärte auch sofort das Ergebnis meines vorherigen Versuchs mit +0,30 mm: Daraus wurden ungefähr +0,60 mm im Durchmesser.
Diese Unterscheidung ist wichtig, wenn man die Lochkompensation gezielt einsetzen möchte.

Der Test mit +0,15 mm Lochkompensation

Nachdem klar war, wie die Einstellung wirkt, habe ich einen weiteren Testkörper mit vier deutlich unterschiedlichen Bohrungen konstruiert:

  • 3 mm
  • 5 mm
  • 7 mm
  • 9 mm

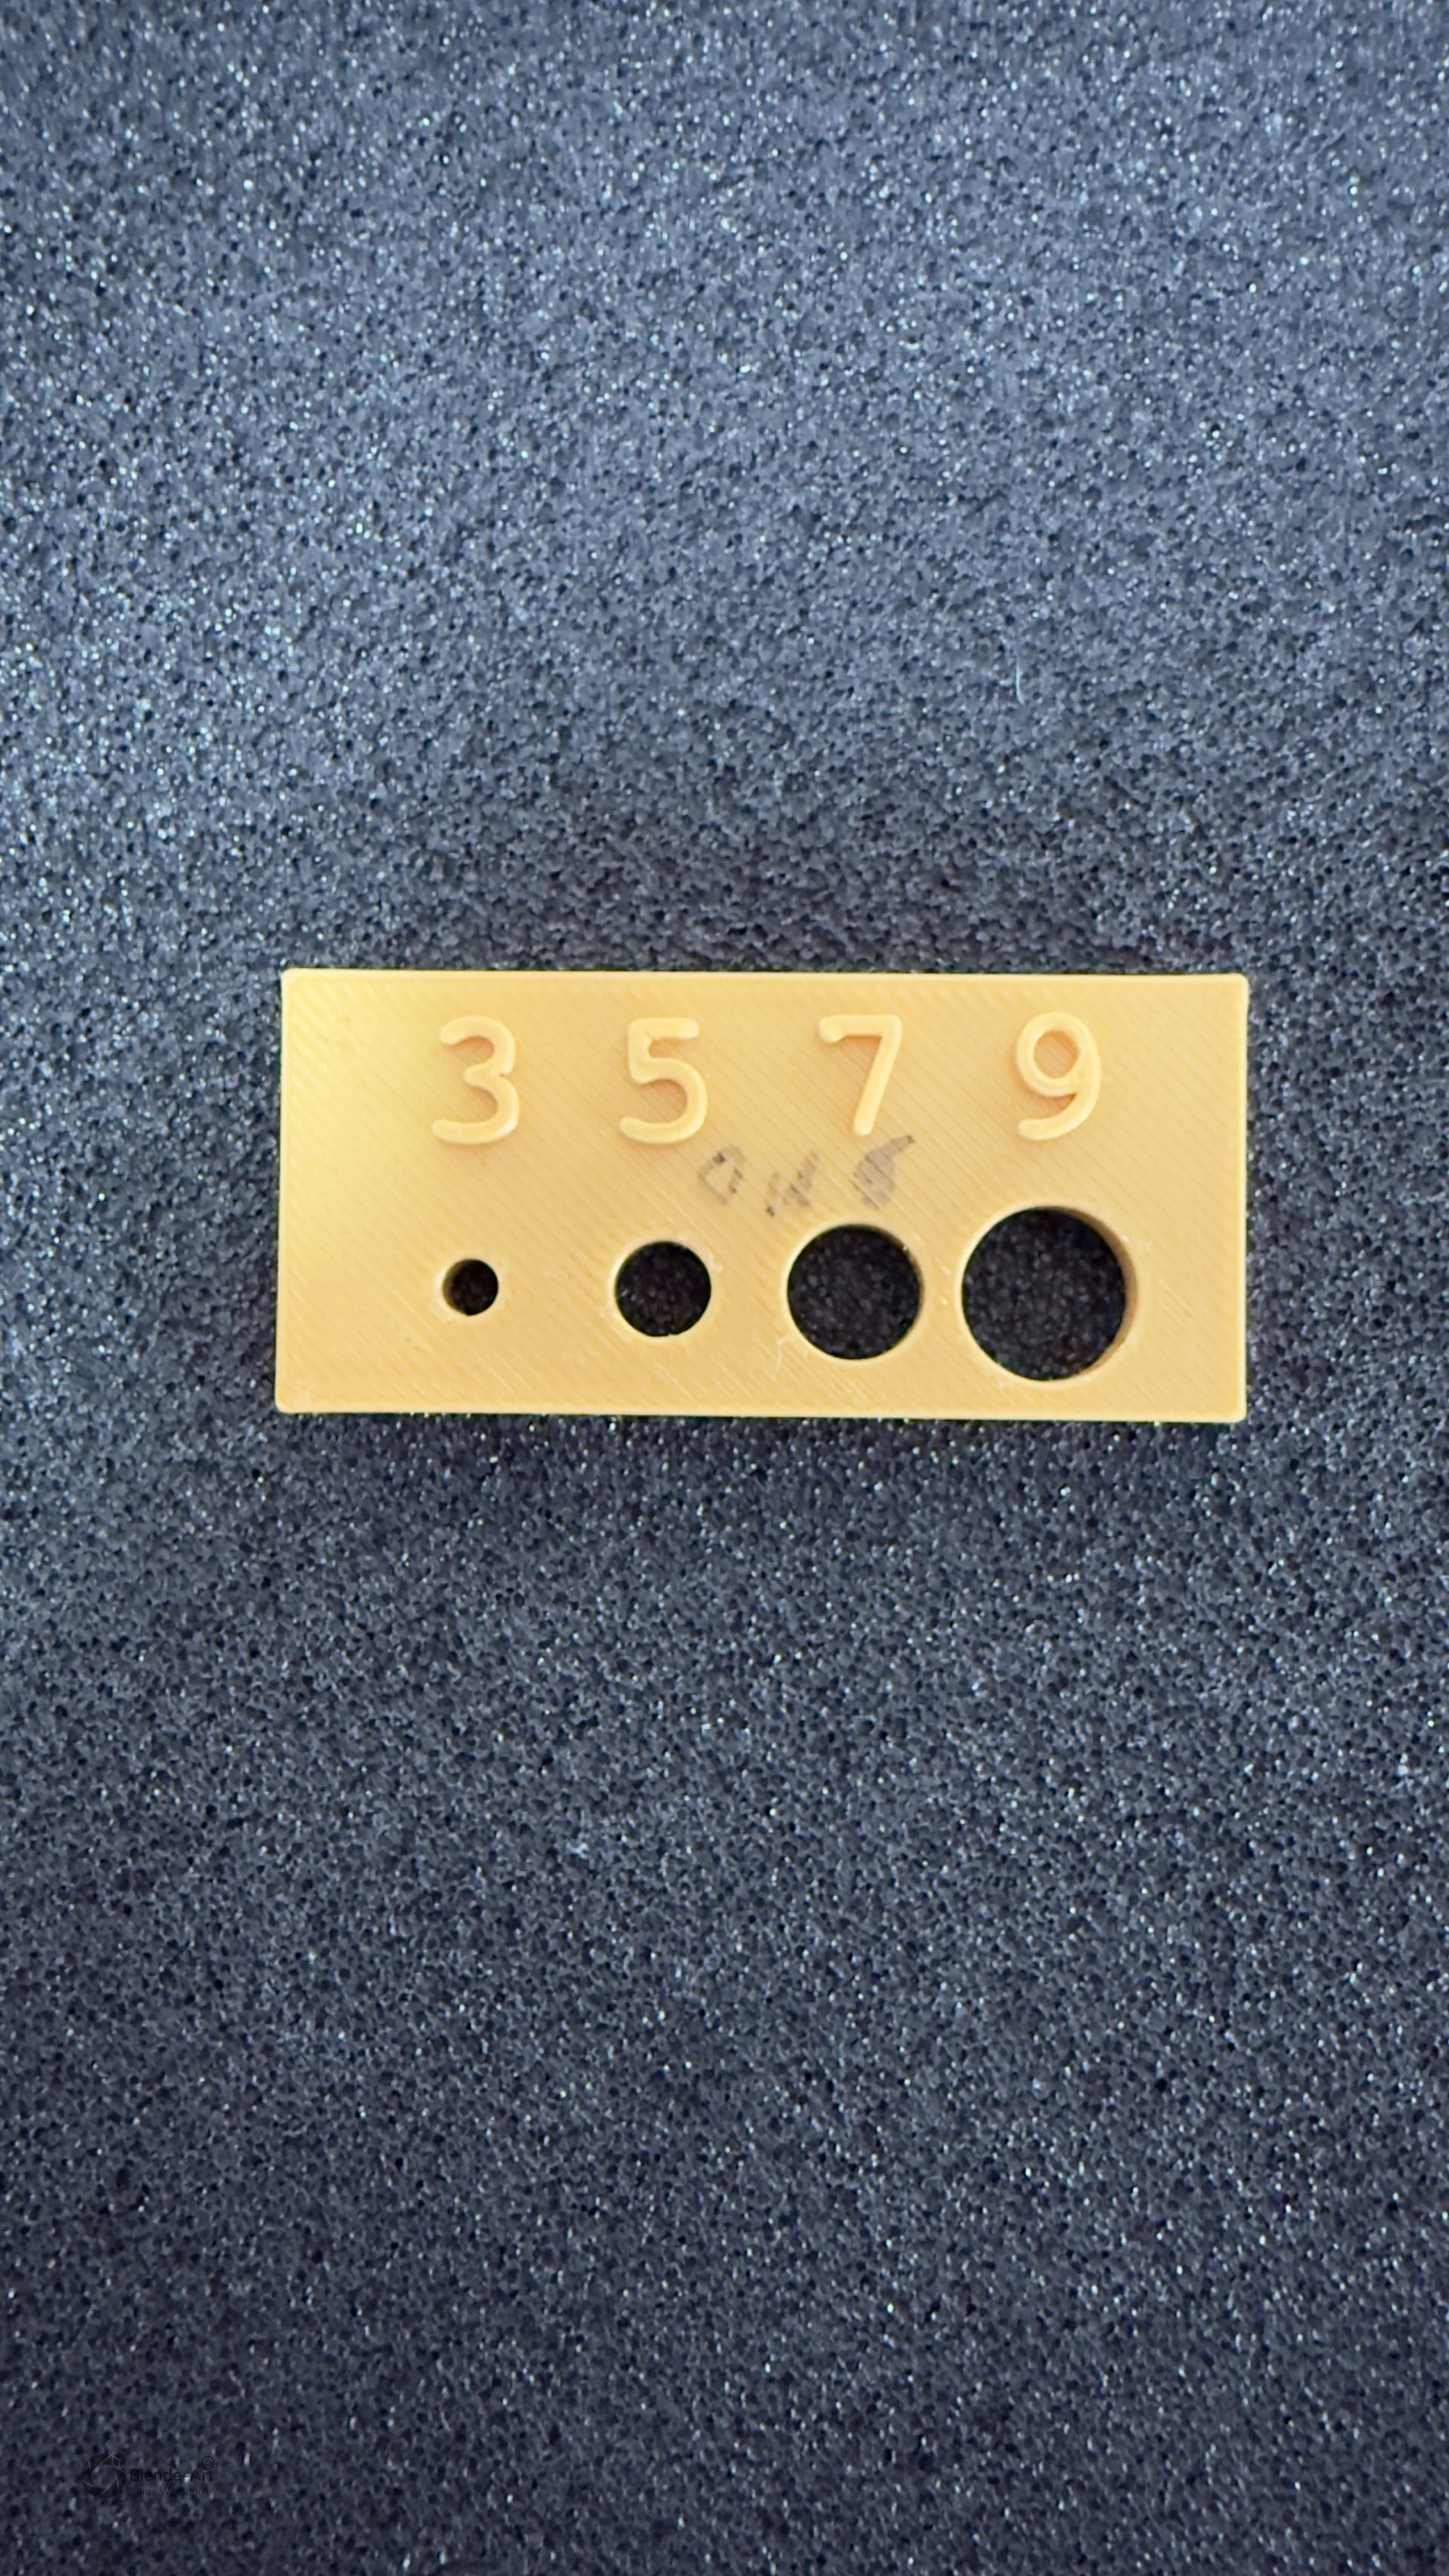
Diesmal wurde in Bambu Studio eine X-Y-Lochkompensation von +0,15 mm eingestellt.

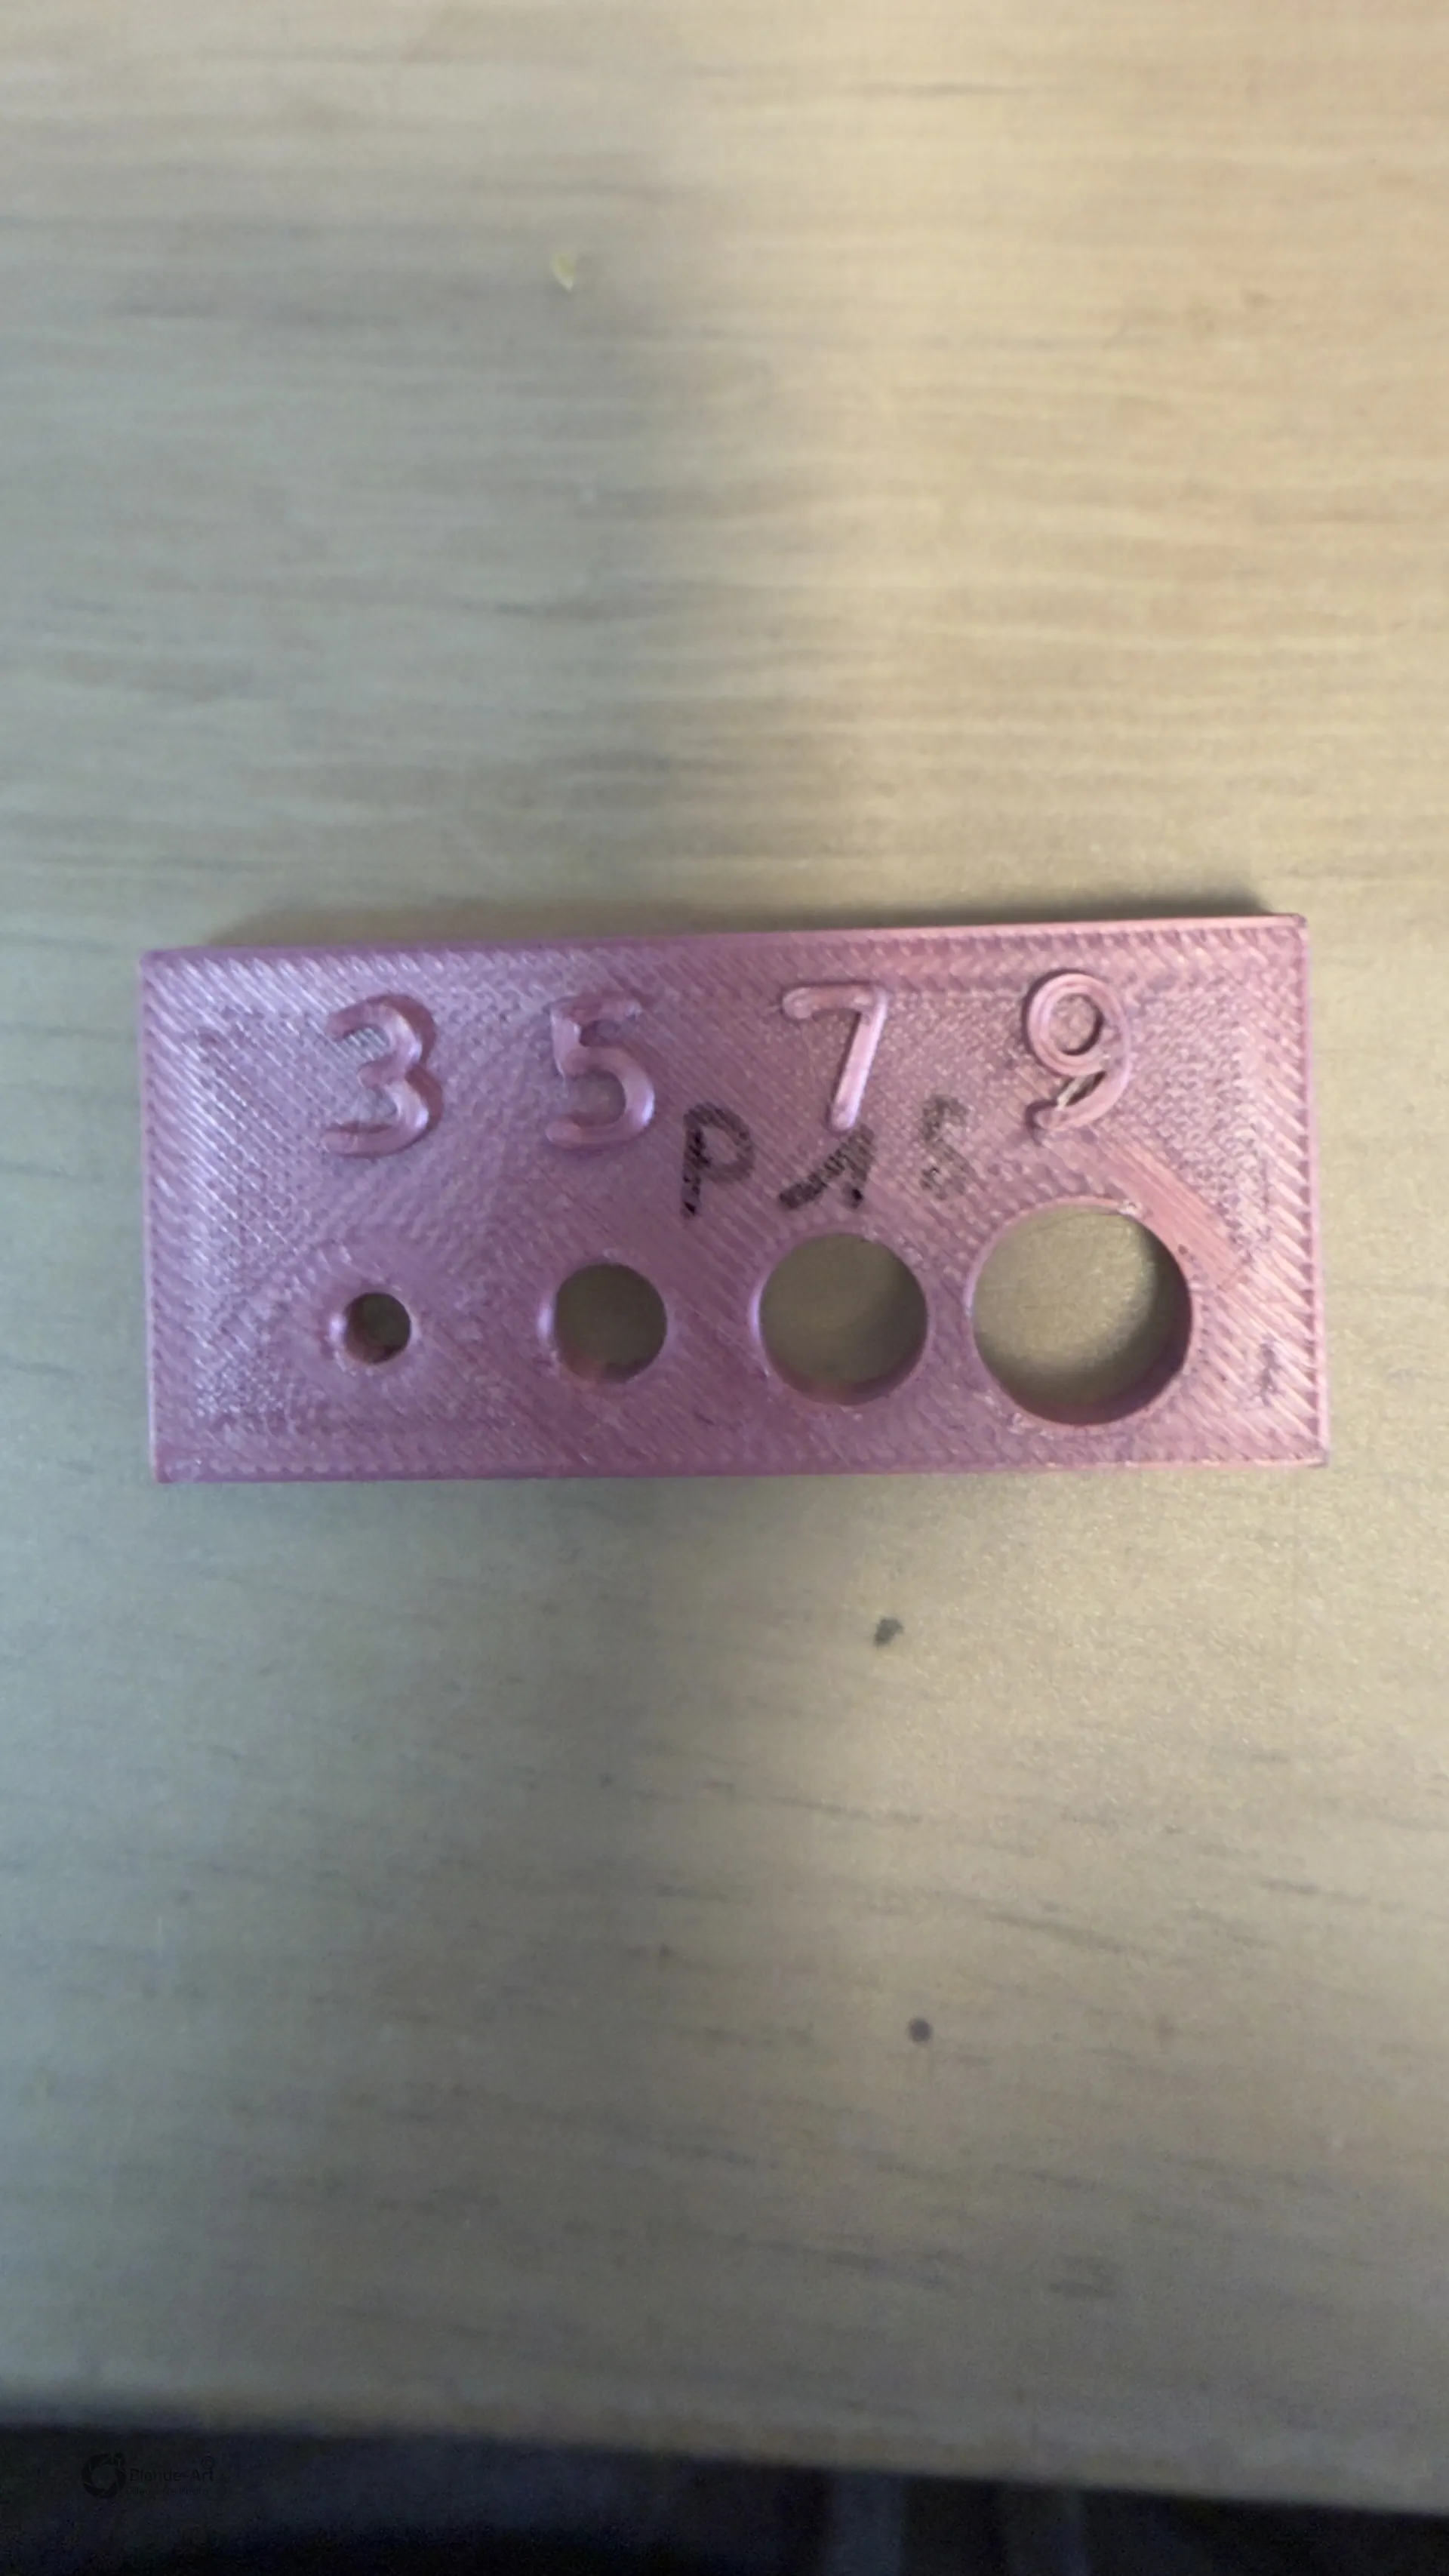
Testplatte mit 3, 5, 7 und 9 mm Bohrungen zur Prüfung der X-Y-Loch-Kompensation von +0,15 mm in Bambu Studio
Testplatte mit 3, 5, 7 und 9 mm Bohrungen. Mit +0,15 mm X-Y-Loch-Kompensation lagen die gemessenen Durchmesser nahezu exakt am CAD-Sollmaß.

Das Ergebnis:

CAD-Sollmaß

gemessener Istwert

3,0 mm

ca. 2,95 mm

5,0 mm

5,0 mm

7,0 mm

7,0 mm

9,0 mm

9,0 mm

Die 3-mm-Bohrung war ein Grenzfall. Deshalb habe ich sie mit ungefähr 2,95 mm bewertet.

Bei 5, 7 und 9 mm entsprach das Ergebnis dagegen praktisch genau dem gewünschten Sollmaß.

Damit war +0,15 mm X-Y-Lochkompensation für diesen PLA-Test ausgesprochen passend.

Funktioniert das auch auf einem anderen Drucker?

Hier wurde es noch einmal interessant.

Die bisherigen Versuche hatte ich mit meinem Bambu Lab H2C durchgeführt. Da ich zusätzlich noch einen Bambu Lab P1S zur Verfügung habe, habe ich den 3/5/7/9-mm-Test auch dort gedruckt.
Gleiches Prinzip, PLA und wiederum:

X-Y-Lochkompensation +0,15 mm

PLA-Testplatte mit 3, 5, 7 und 9 mm Bohrungen auf dem Bambu Lab P1S bei +0,15 mm X-Y-Loch-Kompensation
Kontrolltest auf dem Bambu Lab P1S mit +0,15 mm X-Y-Loch-Kompensation und 3-, 5-, 7- und 9-mm-Bohrungen.

Das Ergebnis war praktisch identisch.

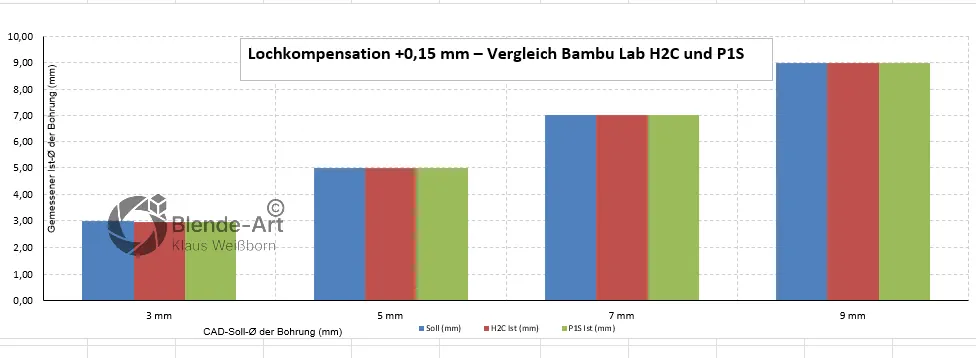
Auch beim P1S lagen 5, 7 und 9 mm sehr genau am CAD-Sollmaß. Die kleine 3-mm-Bohrung lag ebenfalls ungefähr bei 2,95 mm.

Diagramm zum Vergleich der Lochdurchmesser bei Bambu Lab H2C und P1S mit +0,15 mm X-Y-Loch-Kompensation
Vergleich der gemessenen 3-, 5-, 7- und 9-mm-Bohrungen auf Bambu Lab H2C und P1S bei +0,15 mm X-Y-Loch-Kompensation.

Das ist für mich ein besonders interessantes Ergebnis.

Es beweist natürlich nicht, dass +0,15 mm auf jedem Bambu-Drucker und mit jedem Filament automatisch die perfekte Einstellung ist.

Aber zumindest bei diesen beiden Druckern war das Ergebnis erstaunlich gut reproduzierbar.

Warum ich trotzdem keinen pauschalen Kompensationswert empfehlen möchte

Nach diesen Versuchen wäre es verlockend zu sagen:

„Stellt bei Bambu Studio einfach +0,15 mm ein und fertig.“

Genau das möchte ich aber nicht empfehlen.

Die tatsächliche Maßhaltigkeit kann unter anderem beeinflusst werden durch:

  • Druckermodell und dessen Kalibrierung
  • Filament und Materialart
  • Düsendurchmesser
  • Drucktemperatur und Materialfluss
  • Druckprofil und Linienbreite
  • Bauteilgeometrie und Bohrungsgröße

Mein Ergebnis zeigt lediglich, dass +0,15 mm bei meinen Versuchen mit PLA sehr gut funktioniert hat.

Wer es wirklich genau wissen möchte, sollte seinen eigenen Drucker vermessen.

Und genau dafür gibt es die Prüfplatten und die Excel-Datei zum Download.

Excel-Datei für eigene Messungen

Neben den Prüfplatten stelle ich auch meine komplette Excel-Arbeitsmappe zum Download bereit.

Sie enthält nicht nur die Ergebnisse meiner Versuche, sondern auch die dazugehörigen Diagramme und eine Vorlage für eigene Messungen.

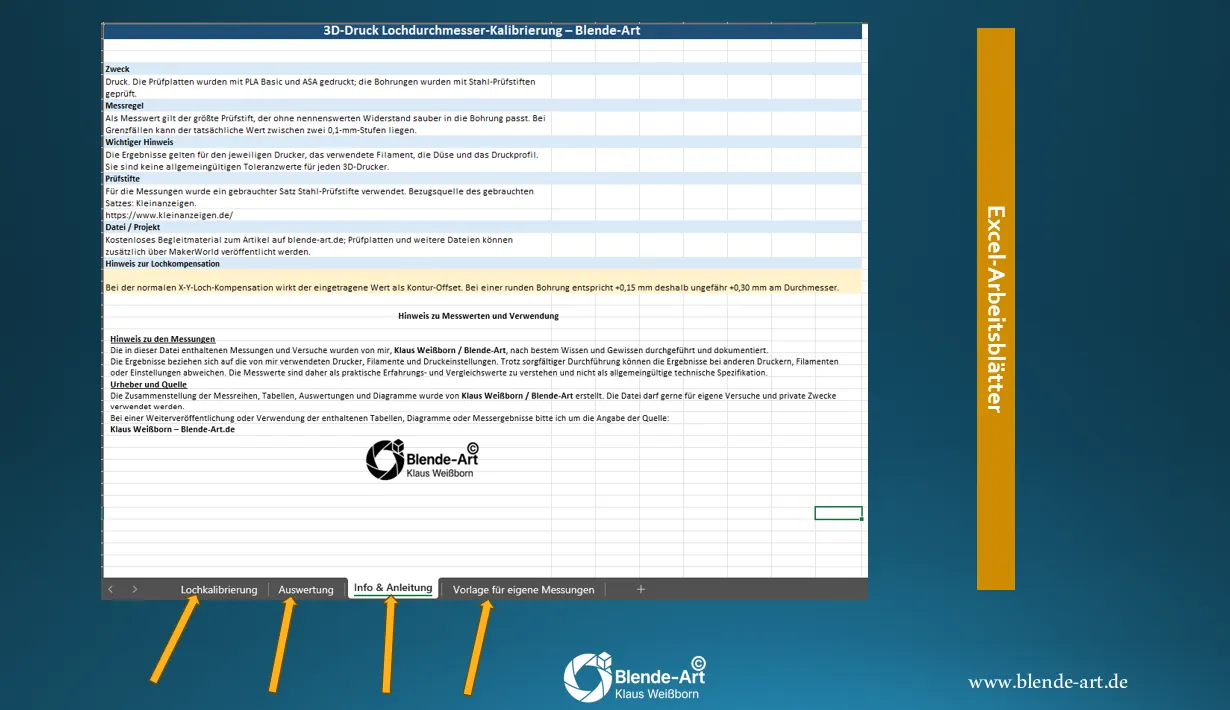
Die Arbeitsmappe enthält vier Bereiche:

„Lochkalibrierung“ enthält die ursprünglichen Messreihen für ASA und PLA Basic.

„Auswertung“ enthält die Diagramme und Vergleiche der Messreihen, Geschwindigkeitstests und Lochkompensation.

„Info & Anleitung“ erklärt die Messmethode, die verwendeten Prüfstifte und wichtige Hinweise zur Interpretation der Werte.

Und besonders interessant für eigene Versuche:

„Vorlage für eigene Messungen“

Hier können die Ergebnisse einer selbst gedruckten Prüfplatte eingetragen werden.

Excel-Auswertung zur 3D-Druck Lochkalibrierung mit Messwerten, Diagrammen und Vorlage für eigene Messungen
Die Excel-Datei enthält Messwerte, Auswertungen und Diagramme sowie eine Vorlage für eigene Messungen der Bohrungsdurchmesser.

Damit kann beispielsweise jemand dieselbe Prüfplatte mit PETG, ABS, PA, einem anderen PLA oder auf einem völlig anderen Drucker herstellen und anschließend seine eigenen Messwerte dokumentieren.

Die Datei ist also nicht nur eine Dokumentation meiner Ergebnisse, sondern kann als Arbeitsvorlage für die eigene Lochkalibrierung verwendet werden.

Die Dateien zum kostenlosen Download

Für eigene Versuche stelle ich die Projektdateien kostenlos zur Verfügung.

Geplant bzw. enthalten sind:

  • Prüfplatte PLA Basic – Gewindeeinsatz-Kalibrierlehre PLA.3mf
  • platte ASA – Gewindeeinsatz-Kalibrierlehre ASA.3mf
  • 3D-Druckdateien der Prüfplatten – Gewindeeinsatz-Kalibrierlehre.stp
  • 3-5-7-9 mm testlehre.stp
  • Excel-Datei mit meinen vollständigen Messwerten – 3D_Druck_Lochkalibrierung_Blende-Art_Download.xlsx
  • Excel-Vorlage für eigene Messungen sind in der Exceldatei enthalten.

Prüfstifte müssen nicht unbedingt neu gekauft werden

Für solche Messungen benötigt man natürlich geeignete Prüfstifte. Ein kompletter neuer Satz kann allerdings schnell teurer werden, als es für ein Hobbyprojekt sinnvoll erscheint.

Ich habe meinen Satz deshalb gebraucht über Kleinanzeigen gefunden.

https://www.kleinanzeigen.de/

Wer häufiger Passungen, Bohrungen oder Aufnahmen für Metallteile konstruiert, kann mit solchen Prüfstiften allerdings wesentlich reproduzierbarer arbeiten als nur mit einem Messschieber.

Mein Fazit

Wenn deine 3D-Druck Bohrungen zu klein ausfallen, musst du nicht jedes Mal das CAD-Modell ändern. Mit der richtigen X-Y-Lochkompensation im Slicer und den passenden Prüfstiften bekommst du jedes Loch perfekt maßhaltig.

Für mich sind dabei vor allem vier Erkenntnisse hängen geblieben:

Erstens: Eine CAD-Bohrung wird beim FDM-Druck nicht zwangsläufig mit ihrem konstruierten Durchmesser gedruckt.

Zweitens: Das verwendete Filament kann einen erkennbaren Einfluss auf die Abweichung haben.

Drittens: Die von mir getesteten Geschwindigkeitsänderungen von 50 bis 125 % hatten überraschend wenig Einfluss auf den Bohrungsdurchmesser.

Viertens: Die X-Y-Lochkompensation in Bambu Studio ist ein sehr wirkungsvolles Werkzeug – man muss aber berücksichtigen, dass der eingetragene Offset bei einer runden Bohrung auf beiden Seiten wirkt.

Bei meinen PLA-Versuchen erwies sich +0,15 mm X-Y-Lochkompensation als sehr guter Wert. Besonders interessant war, dass sowohl der H2C als auch der P1S damit bei 5, 7 und 9 mm praktisch genau das gewünschte Sollmaß erreichten.

Für andere Drucker und Materialien würde ich trotzdem nicht blind denselben Wert übernehmen.

Messen ist besser als raten.

Und genau dafür stehen die Prüfplatten und die Excel-Vorlage zum Download bereit.

Häufig gestellte Fragen (FAQ)

Beim FDM-3D-Druck können Bohrungen durch Extrusionsbreite, Materialfluss, Temperatur, Filamenteigenschaften und weitere Druckparameter kleiner ausfallen als konstruiert. Wie groß die Abweichung tatsächlich ist, sollte am besten am eigenen Drucker mit einer Prüfplatte ermittelt werden.

Dafür gibt es keinen allgemeingültigen Wert. Bei meinen Messungen lagen die Abweichungen je nach Bohrungsdurchmesser und Filament häufig zwischen etwa 0,2 und 0,4 mm. Statt die Bohrungen grundsätzlich im CAD größer zu zeichnen, kann die X-Y-Lochkompensation des Slicers verwendet werden.

Mit der X-Y-Lochkompensation wird die Kontur einer Bohrung verschoben. Bei einer runden Bohrung wirkt der eingestellte Wert auf beiden Seiten. Eine Einstellung von +0,15 mm kann den resultierenden Bohrungsdurchmesser daher um ungefähr 0,30 mm vergrößern.

Bei meinen Tests mit PLA Basic lieferte eine X-Y-Lochkompensation von +0,15 mm sehr gute Ergebnisse. Sowohl beim Bambu Lab H2C als auch beim P1S lagen die getesteten Bohrungen von 5, 7 und 9 mm anschließend praktisch auf dem CAD-Sollmaß. Dieser Wert sollte jedoch nicht ungeprüft auf andere Drucker, Filamente und Druckprofile übertragen werden.

In meinem Test mit 50 %, 75 %, 100 % und 125 % Druckgeschwindigkeit waren die Unterschiede überraschend gering. Mehrere Messwerte waren sogar deckungsgleich. Das bedeutet nicht, dass die Geschwindigkeit grundsätzlich keinen Einfluss auf die Maßhaltigkeit hat. Bei den von mir getesteten Bohrungen war der Einfluss innerhalb dieses Geschwindigkeitsbereichs jedoch gering.

Dazu kann eine Prüfplatte mit verschiedenen bekannten Bohrungsdurchmessern gedruckt und anschließend mit Prüfstiften vermessen werden. Die Differenz zwischen CAD-Sollmaß und gemessenem Istmaß zeigt die Abweichung des eigenen Drucksystems. Meine Prüfplatten sowie die Excel-Datei mit einer Vorlage für eigene Messungen stelle ich kostenlos zum Download bereit.

Ja, sehr gerne. Wenn du die Prüfplatte auf deinem eigenen 3D-Drucker druckst und die Bohrungen vermisst, kannst du mir deine Ergebnisse zusenden. Besonders interessant sind Messungen mit geeigneten Prüf- bzw. Messstiften sowie Angaben zu Drucker, Filament, Düsendurchmesser, Druckprofil und verwendeter Lochkompensation.

Für die Erfassung der Messwerte kannst du die Excel-Vorlage im Downloadbereich verwenden.

Geeignete Messreihen möchte ich zukünftig in die Auswertung dieses Artikels aufnehmen. Wenn du deine Ergebnisse zur Veröffentlichung einsendest, füge deiner Nachricht bitte folgende Angaben hinzu:

Name oder Pseudonym für die Veröffentlichung:
Ich bin damit einverstanden, dass meine übermittelten Messwerte unter dem angegebenen Namen/Pseudonym auf blende-art.de veröffentlicht werden: Ja

Ohne ausdrückliche Zustimmung werden eingesandte Messwerte nicht veröffentlicht.

Transportsicherung für Nespresso-Kapselhalter im Camper, Wohnmobil oder Boot
Prev Transportsicherung für Nespresso-Kapselhalter – Camper & Boot

2 Kommentare

  1. Das ist eine detailreiche Studie, die zu einem brauchbaren Ergebnis führt. Prima Arbeit!
    Nun interessiert mich, ob die 0,15 Kompensation auch für eindimensionale Maße eingestellt werden muss.
    Also vom Kreis zur Langlochstreckung und dann zum Rechteckschlitz.
    …getrieben von der Frage:
    Wie entsteht diese Abweichung hier an diesen Geräten.
    Danke Klause, dass Du diese Erfahrungen mit uns teilst!

    • Hallo Bernhard,
      vielen Dank für deinen Kommentar – und du sprichst da tatsächlich einen interessanten Punkt an.

      Ob sich die bei meinen Versuchen ermittelten +0,15 mm genauso auf Langlöcher oder rechteckige Schlitze übertragen lassen, habe ich bisher nicht untersucht. Deshalb möchte ich da auch keine Vermutung als Ergebnis verkaufen.

      Eigentlich wäre genau das die logische Fortsetzung des Versuchs: Kreisbohrung, Langloch und rechteckiger Schlitz mit jeweils definierten Sollmaßen konstruieren, unter identischen Bedingungen drucken und anschließend vergleichen, wie sich die Maßabweichungen bei den unterschiedlichen Geometrien verhalten.

      Besonders interessant wäre dabei tatsächlich die Frage, ob die Abweichung hauptsächlich durch den Druckprozess bzw. die Innenkontur entsteht oder ob die jeweilige Geometrie einen messbaren Einfluss hat.

      Du hast mich da auf eine Idee für eine weitere kleine Versuchsreihe gebracht. 🙂

      Vielen Dank für die Anregung und natürlich auch für das Lob!

      Viele Grüße
      Klaus

Diskussion starten

Datenschutz-Übersicht

Diese Website verwendet Cookies, damit wir dir die bestmögliche Benutzererfahrung bieten können. Cookie-Informationen werden in deinem Browser gespeichert und führen Funktionen aus, wie das Wiedererkennen von dir, wenn du auf unsere Website zurückkehrst, und hilft unserem Team zu verstehen, welche Abschnitte der Website für dich am interessantesten und nützlichsten sind.
×